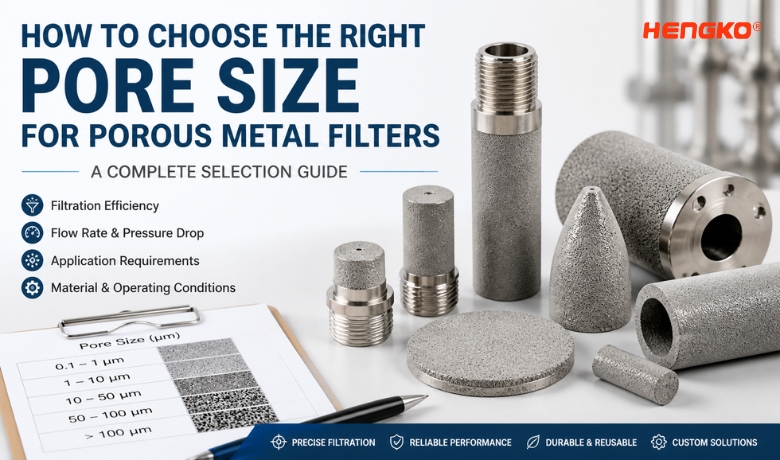
සිදුරු සහිත ලෝහ පෙරහනක් සඳහා නිවැරදි සිදුරු ප්රමාණය තෝරා ගැනීම කුඩාම මයික්රෝන ශ්රේණිගත කිරීම තෝරා ගැනීම නොවේ.
— එය පෙරීමේ කාර්යක්ෂමතාව, ප්රවාහ ක්රියාකාරිත්වය සහ පද්ධති විශ්වසනීයත්වය අතර ප්රශස්ත සමතුලිතතාවය සොයා ගැනීමයි.
ප්රායෝගික ඉංජිනේරු යෙදීම් වලදී, සිදුරු ප්රමාණය තෝරා ගැනීම සාමාන්යයෙන් ප්රධාන මූලධර්ම තුනක් අනුගමනය කරයි:
1. සිදුරු ප්රමාණය ඉලක්ක අංශු ප්රමාණයේ ව්යාප්තියට ගලපන්න, තනි මයික්රෝන අගයක් පමණක් නොවේ
2. ප්රවාහ අනුපාතය සහ පීඩන පහත වැටීම සමඟ පෙරීමේ නිරවද්යතාවය සමතුලිත කරන්න, පද්ධති අකාර්යක්ෂමතාව වළක්වා ගැනීමට
3. මෙහෙයුම් කොන්දේසි සහ නඩත්තු අවශ්යතා සලකා බලන්න, අවහිර වීමේ අවදානම, පිරිසිදු කිරීමේ හැකියාව සහ සේවා කාලය වැනි
මෙම සාධක එකට ඇගයීමට ලක් කළ යුතුය.
ඕනෑවට වඩා සියුම් සිදුරු ප්රමාණයන් අංශු රඳවා තබා ගැනීම වැඩි දියුණු කළ හැකි නමුත්, බොහෝ විට ඉහළ පීඩන පහත වැටීමක්, වේගවත් අවහිර වීමක් සහ මෙහෙයුම් පිරිවැය වැඩි වීමට හේතු වේ.
අර්ධ සන්නායක නිෂ්පාදනය, අධි-සංශුද්ධතා වායු පද්ධති සහ ඖෂධ සැකසුම් ක්ෂේත්රයේ යෙදුම් සඳහා සහාය දැක්වීමේ අපගේ අත්දැකීම් මත පදනම්ව, වැරදි සිදුරු ප්රමාණය තෝරා ගැනීම අස්ථායී පෙරීමේ ක්රියාකාරිත්වය සහ නිතර පද්ධති නඩත්තුව සඳහා වඩාත් පොදු හේතුවකි.
මෙම මාර්ගෝපදේශය තුළ, කාර්ය සාධනය සහ විශ්වසනීයත්වය යන දෙකම සාක්ෂාත් කර ගැනීමට ඔබට උපකාරී වන තාක්ෂණික මූලධර්ම, සැබෑ ලෝක සලකා බැලීම් සහ ප්රායෝගික තේරීම් උපාය මාර්ග ආවරණය කරමින්, සිදුරු සහිත ලෝහ පෙරහන් සඳහා සිදුරු ප්රමාණය තෝරා ගන්නේ කෙසේද යන්න අපි පියවරෙන් පියවර විස්තර කරන්නෙමු.
සිදුරු සහිත ලෝහ පෙරහන් වල සිදුරු ප්රමාණය වැදගත් වන්නේ ඇයි?
සිදුරු ප්රමාණය යනු සිදුරු සහිත ලෝහ පෙරහනක නිර්වචන පරාමිතියයි, මන්ද එය රඳවා ගත හැකි අංශු මොනවාද සහ ව්යුහය හරහා තරලය ගලා යන ආකාරය සෘජුවම පාලනය කරයි. සින්ටර් කරන ලද සිදුරු සහිත ද්රව්යවල, අන්තර් සම්බන්ධිත සිදුරු ජාලය ත්රිමාණ පෙරීමේ මාර්ගයක් ලෙස ක්රියා කරයි, එහිදී අංශු ග්රහණය සහ ප්රවාහ ප්රතිරෝධය යන දෙකම මෙම සිදුරුවල ප්රමාණය හා ව්යාප්තිය අනුව තීරණය වේ.
ක්රියාකාරී දෘෂ්ටිකෝණයකින්, සිදුරු ප්රමාණය පෙරීමේ ක්රියාකාරිත්වයේ තීරණාත්මක අංශ තුනකට බලපායි:
1. පෙරීමේ කාර්යක්ෂමතාව
කුඩාසිදුරු ප්රමාණයන්සාමාන්යයෙන් ඉහළ අංශු රඳවා තබා ගැනීමක් ලබා දෙන අතර, සියුම් දූෂක ඉවත් කිරීමට හැකි වේ.
කෙසේ වෙතත්, පෙරීම යනු හුදෙක් "පාස් හෝ බ්ලොක්" යාන්ත්රණයක් නොවේ - සැබෑ පද්ධති අංශු ප්රමාණයේ ව්යාප්තිය සමඟ කටයුතු කරයි, එනම් අංශු ප්රමාණයේ පරාසයක් හරහා අපේක්ෂිත රඳවා ගැනීමේ කාර්යක්ෂමතාව ලබා ගැනීම සඳහා සිදුරු ප්රමාණය තෝරා ගත යුතු බවයි.
2. පීඩන පහත වැටීම සහ ප්රවාහ අනුපාතය
සිදුරු ප්රමාණය අඩු වන විට, ප්රවාහ ප්රතිරෝධය වැඩි වේ. මෙය පෙරහන හරහා වැඩි පීඩන පහත වැටීමකට තුඩු දෙන අතර එමඟින් පද්ධති කාර්යක්ෂමතාව අඩු කළ හැකිය, නැතහොත් එකම ප්රවාහ අනුපාතය පවත්වා ගැනීමට වැඩි ශක්තියක් අවශ්ය වේ. ගෑස් පද්ධතිවල, විශේෂයෙන් ඉහළ සංශුද්ධතාවයකින් යුත් හෝ අඩු පීඩන යෙදීම් වලදී, මෙම බලපෑම ඊටත් වඩා වැදගත් වේ.
3. සේවා කාලය සහ අවහිරතා හැසිරීම
සියුම් සිදුරු අවහිර වීමට වැඩි අවදානමක් ඇත, විශේෂයෙන් ඉහළ අංශු පැටවීමක් හෝ ඇලෙන සුළු දූෂක සහිත යෙදුම් වලදී.
මෙය පෙරහන් ආයු කාලය කෙටි කර නඩත්තු වාර ගණන වැඩි කළ හැකිය. ඊට වෙනස්ව, තරමක් විශාල සිදුරු ප්රමාණයන් නිසි පද්ධති සැලසුම සමඟ ඒකාබද්ධ වූ විට බොහෝ විට වඩාත් ස්ථායී දිගුකාලීන කාර්ය සාධනයක් සපයයි.
අර්ධ සන්නායක වායු බෙදා හැරීම සහ ඖෂධ සැකසීම වැනි ඉල්ලුමක් ඇති පරිසරයන් තුළ සින්ටර් කරන ලද ලෝහ පෙරහන් සමඟ වැඩ කිරීමේ අපගේ අත්දැකීම් අනුව, වඩාත්ම විශ්වාසදායක පද්ධති වන්නේ හොඳම සිදුරු ප්රමාණයන් සහිත ඒවා නොව, ක්රියාවලි තත්වයන් සහ මෙහෙයුම් ඉලක්ක සමඟ සමතුලිත වන හොඳින් සමතුලිත සිදුරු ව්යුහයන් සහිත ඒවාය.
මෙම සම්බන්ධතා අවබෝධ කර ගැනීම නිසි සිදුරු ප්රමාණය තෝරා ගැනීමේ පදනමයි. ඊළඟ කොටසේදී, දැනුවත් තීරණ ගැනීම සඳහා අත්යවශ්ය වන, සාමාන්යයෙන් වරදවා වටහාගෙන ඇති සංකල්පයක් - මයික්රෝන ශ්රේණිගත කිරීම එදිරිව සත්ය පෙරීමේ ක්රියාකාරිත්වය - අපි පැහැදිලි කරන්නෙමු.
මයික්රෝන ශ්රේණිගත කිරීම එදිරිව නිරපේක්ෂ පෙරීම තේරුම් ගැනීම
පෙරහන් පද්ධති සැලසුමේ ව්යාකූලත්වයට වඩාත් පොදු මූලාශ්රවලින් එකක් වන්නේ මයික්රෝන ශ්රේණිගත කිරීම සහ සත්ය පෙරහන් ක්රියාකාරිත්වය අතර වෙනසයි.
බොහෝ පෙරහන් නිශ්චිත මයික්රෝන අගයකින් ලේබල් කර ඇතත්, මෙම අංකයෙන් පමණක් පෙරහන අංශු කෙතරම් ඵලදායී ලෙස ඉවත් කරන්නේද යන්න සම්පූර්ණයෙන් විස්තර කළ නොහැක.
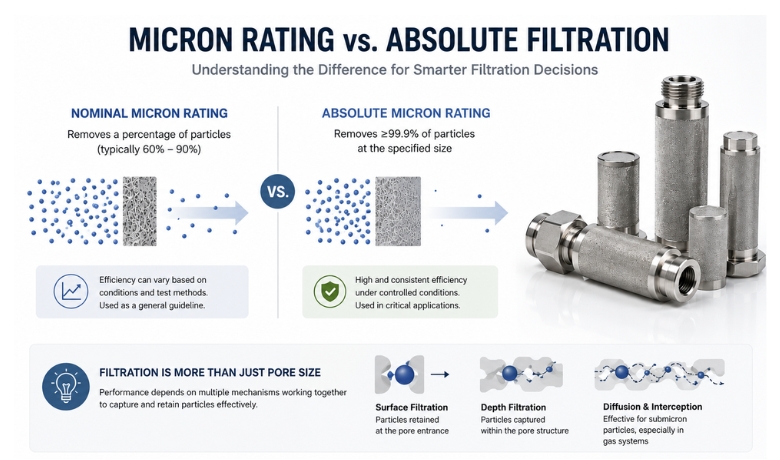
සාමාන්යයෙන්, මයික්රෝන ශ්රේණිගත කිරීම් කාණ්ඩ දෙකකට අයත් වේ:
1. නාමික මයික්රෝන ශ්රේණිගත කිරීම
නාමික ශ්රේණිගත කිරීමකින් පෙන්නුම් කරන්නේ පෙරහනට දී ඇති ප්රමාණයකින් අංශු වලින් යම් ප්රතිශතයක් ඉවත් කළ හැකි බවයි - සාමාන්යයෙන් 60% සිට 90% දක්වා.
කෙසේ වෙතත්, මෙම කාර්යක්ෂමතාව මෙහෙයුම් තත්ත්වයන්, අංශු ලක්ෂණ සහ පරීක්ෂණ ක්රම අනුව වෙනස් විය හැක. එහි ප්රතිඵලයක් ලෙස, නාමික ශ්රේණිගත කිරීම් බොහෝ විට නිරවද්ය කාර්ය සාධන සහතිකවලට වඩා සාමාන්ය මාර්ගෝපදේශ ලෙස භාවිතා කරයි.
2. නිරපේක්ෂ මයික්රෝන ශ්රේණිගත කිරීම
නිරපේක්ෂ ශ්රේණිගත කිරීමක් යනු අංශු රඳවා ගැනීමේ ඉතා ඉහළ සහ වඩාත් ස්ථාවර මට්ටමකි - බොහෝ විට පාලිත තත්වයන් යටතේ නිශ්චිත ප්රමාණයේ අංශු සඳහා ≥99.9% ඉවත් කිරීමේ කාර්යක්ෂමතාව ලෙස අර්ථ දැක්වේ. නිරපේක්ෂ ශ්රේණිගත පෙරහන් සාමාන්යයෙන් අර්ධ සන්නායක නිෂ්පාදනය, ඖෂධ සැකසීම සහ ඉහළ සංශුද්ධතාවයකින් යුත් වායු පද්ධති වැනි තීරණාත්මක යෙදුම්වල අවශ්ය වේ, එහිදී අංශු මාත්ර දූෂණය පවා පද්ධති අසාර්ථක වීමට හේතු විය හැක.
කෙසේ වෙතත්, "නිරපේක්ෂ" පෙරීම පවා සිදුරු ප්රමාණයෙන් පමණක් තීරණය නොවේ. පෙරීමේ ක්රියාකාරිත්වය බහු යාන්ත්රණ මගින් බලපායි, ඒවා අතර:
- මතුපිට පෙරීම (සිදුරු දොරටුවේ රඳවා ඇති අංශු)
- ගැඹුර පෙරීම (සිදුරු ව්යුහය තුළ අල්ලා ගන්නා අංශු)
- විසරණය සහ අන්තර් නිරෝධන බලපෑම්, විශේෂයෙන් වායු පද්ධතිවල උපමික්රොන් අංශු සඳහා
සින්ටර් කරන ලද සිදුරු සහිත ලෝහ පෙරහන් වලදී, ඒකාකාර සහ අන්තර් සම්බන්ධිත සිදුරු ව්යුහය මෙම යාන්ත්රණවල සංයෝජනයක් සක්රීය කරයි, බොහෝ තන්තු-පාදක හෝ අක්රමවත් මාධ්ය හා සසඳන විට වඩා ස්ථායී සහ පුරෝකථනය කළ හැකි පෙරීමේ කාර්ය සාධනයක් සපයයි.
ඉංජිනේරුමය දෘෂ්ටිකෝණයකින්, යටින් පවතින රඳවා ගැනීමේ කාර්යක්ෂමතාව සහ පරීක්ෂණ තත්ත්වයන් තේරුම් නොගෙන මයික්රෝන ශ්රේණිගත කිරීමක් මත පමණක් රඳා පැවතීම වැරදි පෙරහන් තේරීමකට හේතු විය හැක.
ස්ථාවර කාර්ය සාධනය, පුනරාවර්තන හැකියාව සහ දූෂණය පාලනය අවශ්ය වන යෙදුම් වලදී මෙය විශේෂයෙන් වැදගත් වේ.
ඊළඟ කොටසේදී, සිදුරු ප්රමාණය තෝරාගැනීමේදී ඉංජිනේරුවන් ඇගයීමට ලක් කළ යුතු ප්රධාන සාධක අපි බිඳ දමමු, මෙම සංකල්ප ප්රායෝගික තීරණ ගැනීමේ පියවර බවට පරිවර්තනය කරමු.
6-සිදුරු ප්රමාණය තෝරාගැනීමේදී සලකා බැලිය යුතු ප්රධාන සාධක
නිවැරදි සිදුරු ප්රමාණය තෝරා ගැනීම තනි විචල්ය තීරණයක් නොවේ - එයට අංශු ලක්ෂණ, ක්රියාවලි තත්වයන් සහ පද්ධති අවශ්යතා අන්තර්ක්රියා කරන ආකාරය ඇගයීම අවශ්ය වේ. සැබෑ ලෝකයේ යෙදුම් වලදී, ඉංජිනේරුවන් සාමාන්යයෙන් පහත සඳහන් ප්රධාන සාධක සලකා බලයි:
1. අංශු ප්රමාණයේ ව්යාප්තිය (තනි අගයක් පමණක් නොවේ)
වඩාත් පොදු වැරැද්දක් වන්නේ තනි "ඉලක්ක අංශු ප්රමාණය" මත පදනම්ව සිදුරු ප්රමාණය තෝරා ගැනීමයි. යථාර්ථයේ දී, බොහෝ ක්රියාවලීන්ට ඒකාකාර අගයක් නොව අංශු ප්රමාණ පරාසයක් ඇතුළත් වේ.
සාමාන්ය මාර්ගෝපදේශයක් ලෙස:
*ඵලදායී පෙරීම සාක්ෂාත් කර ගැනීම සඳහා, සිදුරු ප්රමාණය බොහෝ විට තෝරා ගනු ලබන්නේඉලක්ක අංශු ප්රමාණයෙන් 1/3 සිට 1/5 දක්වා, අවශ්ය රඳවා ගැනීමේ කාර්යක්ෂමතාව මත පදනම්ව.
කෙසේ වෙතත්, මෙම රීතිය අංශු හැඩය, විරූපණය වීමේ හැකියාව සහ එකතු කිරීමේ හැසිරීම මත පදනම්ව සකස් කළ යුතුය.
උදාහරණයක් ලෙස, මෘදු හෝ අක්රමවත් අංශු ඒවායේ නාමික ප්රමාණයට වඩා කුඩා සිදුරු හරහා ගමන් කළ හැකිය.
2. තරල වර්ගය: ගෑස් එදිරිව ද්රව පද්ධති
වායු සහ ද්රව පෙරීම අතර අංශුවල හැසිරීම සහ ප්රවාහ ලක්ෂණ සැලකිය යුතු ලෙස වෙනස් වේ.
අඩු දුස්ස්රාවීතාවය සහ ඉහළ විසරණය යන්නෙන් අදහස් වන්නේ උපක්ෂුද්ර අංශු විසරණය සහ අන්තර් නිරෝධන බලපෑම් මගින් බලපෑම් කළ හැකි බවයි.
මේ සඳහා බොහෝ විට සියුම් සිදුරු ප්රමාණ අවශ්ය වේ, විශේෂයෙන් ඉහළ සංශුද්ධතාවයකින් යුත් වායු පද්ධතිවල.
*දියර පෙරීම:
වැඩි දුස්ස්රාවීතාවය වඩාත් ස්ථායී ප්රවාහ මාර්ග වලට මග පාදයි, නමුත් ප්රතිරෝධය ද ඉහළ යයි.
මෙම පද්ධති වලදී, ඉතා සියුම් සිදුරු ප්රමාණයන් ඉක්මනින් අධික පීඩන පහත වැටීමකට හේතු විය හැක.
තරල මාධ්යය සැලකිල්ලට නොගෙන සිදුරු ප්රමාණය තෝරා ගැනීම අඩු ක්රියාකාරීත්වයකට හෝ අනවශ්ය පද්ධති බරකට හේතු විය හැක.
3. ප්රවාහ අනුපාතය සහ පීඩන පහත වැටීමේ සීමාවන්
පෙරීමේ නිරවද්යතාවය සහ ප්රවාහ ක්රියාකාරිත්වය අතර සෑම විටම හුවමාරුවක් පවතී.
*කුඩා සිදුරු ප්රමාණයන් → වැඩි ප්රතිරෝධය → පීඩන පහත වැටීම වැඩි වීම
*විශාල සිදුරු ප්රමාණයන් → අඩු ප්රතිරෝධය → ඉහළ ප්රවාහ ධාරිතාව
බොහෝ කාර්මික පද්ධතිවල, පීඩන පහත වැටීමේ සීමාවන් පෙරීමේ කාර්යක්ෂමතාව තරම්ම වැදගත් වේ, විශේෂයෙන් අඛණ්ඩ ක්රියාවලීන් හෝ බලශක්ති සංවේදී මෙහෙයුම් වලදී.
ඉංජිනේරුමය දෘෂ්ටි කෝණයකින්, සිදුරු ප්රමාණය ප්රශස්ත කිරීම බොහෝ විට වඩාත් ඵලදායී වේ.පෙරහන් ජ්යාමිතිය
(මතුපිට වර්ගඵලය, ඝණකම, ව්යුහය)සියුම් සිදුරු මත පමණක් රඳා පැවතීමට වඩා.
4. මෙහෙයුම් තත්ත්වයන් (උෂ්ණත්වය, පීඩනය, විඛාදනය)
සිදුරු ප්රමාණය තෝරා ගැනීමේදී පෙරහන ක්රියාත්මක වන පරිසරය ද සැලකිල්ලට ගත යුතුය.
- අධික උෂ්ණත්වයන් තරල ගුණාංග සහ ප්රවාහ හැසිරීමට බලපෑ හැකිය.
- ඉහළ- පීඩන පද්ධති සඳහා යාන්ත්රිකව ස්ථාවර සිදුරු ව්යුහයන් අවශ්ය වේ.
- විඛාදන මාධ්ය සඳහා ද්රව්යමය අනුකූලතාව අවශ්ය වේ (උදා: 316L මල නොබැඳෙන වානේ, ටයිටේනියම්)
කටුක පරිසරවලදී, සින්ටර් කරන ලද ලෝහ පෙරහන් ඒවායේ ව්යුහාත්මක අඛණ්ඩතාව සහ තාප හා රසායනික ආතතියට ප්රතිරෝධය හේතුවෙන් ප්රධාන වාසියක් ලබා දෙයි.
5. අවහිර වීමේ අවදානම, පිරිසිදුකම සහ සේවා කාලය
සියුම් සිදුරු ප්රමාණයන් පෙරීමේ නිරවද්යතාවය වැඩි දියුණු කරන අතරම, ඒවා අවහිර වීමේ අවදානම ද වැඩි කරයි - විශේෂයෙන් ඉහළ අංශු පැටවීමක් සහිත පද්ධතිවල.
ප්රධාන සලකා බැලීම් අතරට:
- අපේක්ෂිත දූෂක සාන්ද්රණය
- පෙරහන නැවත ෆ්ලෂ් කළ හැකිද නැතහොත් අතිධ්වනිකව පිරිසිදු කළ හැකිද යන්න
- අවශ්ය නඩත්තු කාල පරතරයන්
බොහෝ අවස්ථාවලදී, තරමක් විශාල සිදුරු ප්රමාණයක් තෝරා ගැනීම
—නිසි පද්ධති සැලසුම සමඟ ඒකාබද්ධව
— සේවා කාලය සැලකිය යුතු ලෙස දීර්ඝ කළ හැකි අතර මුළු මෙහෙයුම් පිරිවැය අඩු කළ හැකිය.
6. යෙදුම්-විශේෂිත අවශ්යතා
විවිධ කර්මාන්ත විවිධ පෙරහන් ප්රමුඛතා පනවයි:
- අර්ධ සන්නායක / ඉහළ– සංශුද්ධතා වායු පද්ධති → අතිශය සියුම් පෙරීම, දූෂණය පාලනය
- ඖෂධ / ජෛව තාක්ෂණය → වඳභාවය, අනුකූලතාව, වලංගුකරණ අවශ්යතා
- කාර්මික ක්රියාවලීන් → කල්පැවැත්ම, පිරිවැය- කාර්යක්ෂමතාව, නඩත්තු කිරීමේ පහසුව
මේ නිසා සිදුරු ප්රමාණය තේරීම යෙදුම් හරහා ප්රමිතිගත කළ නොහැක - එය නිශ්චිත ක්රියාවලි ඉලක්ක සමඟ පෙළගැස්විය යුතුය.
| ප්රධාන සාධකය | සලකා බැලිය යුතු දේ | සිදුරු ප්රමාණය තෝරා ගැනීමේදී ප්රධාන බලපෑම |
|---|---|---|
| 1. අංශු ප්රමාණය ව්යාප්තිය | සත්ය අංශු ප්රමාණයේ පරාසය, අංශු හැඩය, එකතු කිරීම, විරූපණය වීමේ හැකියාව | සිදුරු ප්රමාණය බොහෝ විට තෝරා ගනු ලබන්නේ1/3–1/5ඵලදායී රඳවා තබා ගැනීම සඳහා ඉලක්ක අංශු ප්රමාණයෙන් |
| 2. තරල වර්ගය (ගෑස් එදිරිව ද්රව) | වායු විසරණ බලපෑම්, ද්රව දුස්ස්රාවීතාවය, ප්රවාහ හැසිරීම | ගෑස් පද්ධති සඳහා බොහෝ විට සියුම් සිදුරු අවශ්ය වේ; ද්රව පද්ධති ප්රවාහ ප්රතිරෝධය සමතුලිත කළ යුතුය. |
| 3. ප්රවාහ අනුපාතය සහ පීඩන පහත වැටීම | අවශ්ය ප්රවාහ ධාරිතාව සහ අවසර ලත් පීඩන පහත වැටීම | කුඩා සිදුරු පෙරීම වැඩි දියුණු කරයි, නමුත් ප්රතිරෝධය සහ බලශක්ති පරිභෝජනය වැඩි කරයි. |
| 4. මෙහෙයුම් කොන්දේසි | උෂ්ණත්වය, පීඩනය, විඛාදන මාධ්ය අනුකූලතාව | කටුක තත්වයන් සඳහා ස්ථාවර සිදුරු ව්යුහයන් සහ විඛාදනයට ඔරොත්තු දෙන ද්රව්ය අවශ්ය වේ. |
| 5. අවහිරතා සහ සේවා කාලය | දූෂක පැටවීම, පිරිසිදු කිරීමේ හැකියාව, නඩත්තු කාල පරතරයන් | තරමක් විශාල සිදුරු ආයු කාලය වැඩි දියුණු කර නඩත්තු වියදම් අඩු කළ හැකිය. |
| 6. අයදුම්පත් අවශ්යතා | කර්මාන්ත-විශේෂිත පෙරහන් ප්රමුඛතා | අර්ධ සන්නායක, ඖෂධ සහ කාර්මික පද්ධති සියල්ලටම විවිධ සිදුරු ප්රමාණයේ උපාය මාර්ග අවශ්ය වේ. |
සාමාන්ය සිදුරු ප්රමාණයේ පරාසයන් සහ ඒවායේ යෙදුම්
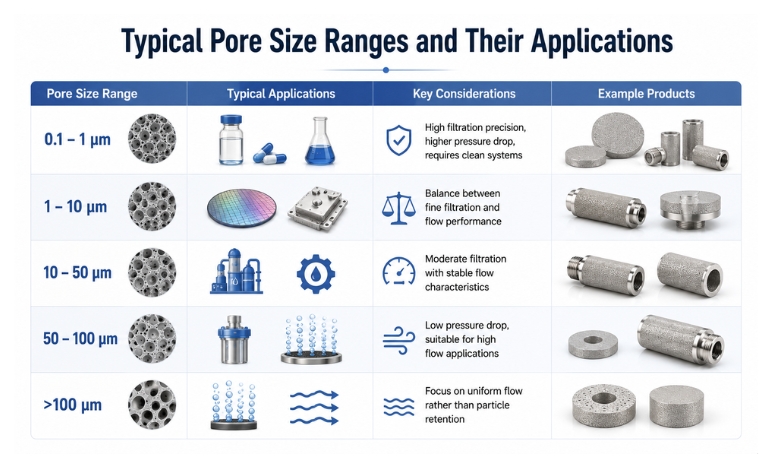
සිදුරු ප්රමාණය තෝරා ගැනීම සැමවිටම නිශ්චිත ක්රියාවලි කොන්දේසි මත පදනම් විය යුතු අතර, පොදු කාර්මික යෙදුම්වලට අනුරූප වන සාමාන්ය සිදුරු ප්රමාණයේ පරාසයන් ඇත. පෙරීමේ අවශ්යතා ඇගයීමේදී ඉංජිනේරුවන්ට සහ ගැනුම්කරුවන්ට මෙම පරාසයන් ප්රායෝගික ආරම්භක ලක්ෂ්යයක් ලෙස සේවය කළ හැකිය.
සිදුරු සහිත ලෝහ පෙරහන් වල භාවිතා වන සාමාන්ය සිදුරු ප්රමාණ පරාසයන් සඳහා යොමු මාර්ගෝපදේශයක් පහත දැක්වේ:
පොදු සිදුරු ප්රමාණ පරාසයන් සහ යෙදුම්
| සිදුරු ප්රමාණ පරාසය | සාමාන්ය යෙදුම් | ප්රධාන සලකා බැලීම් |
|---|---|---|
| 0.1 – 1 μm | වඳ පෙරීම, සියුම් රසායනික ද්රව්ය, ඖෂධ ක්රියාවලීන් | ඉහළ පෙරීමේ නිරවද්යතාවයක්, ඉහළ පීඩන පහත වැටීමක්, පිරිසිදු පද්ධති අවශ්ය වේ. |
| 1 – 10 μm | අධි සංශුද්ධතා වායු පෙරීම, අර්ධ සන්නායක ක්රියාවලි, උත්ප්රේරක ආරක්ෂාව | සියුම් පෙරීම සහ ප්රවාහ ක්රියාකාරිත්වය අතර තුලනය |
| 10 - 50 මයික්රෝමීටර | සාමාන්ය වායු සහ ද්රව පෙරීම, ඉන්ධන පද්ධති, හයිඩ්රොලික් පද්ධති | ස්ථාවර ප්රවාහ ලක්ෂණ සහිත මධ්යස්ථ පෙරීම |
| 50 - 100 මයික්රෝමීටර | රළු පෙරීම, පෙර-පෙරහන් අදියර, විසරණ / ස්පාර්ජර් | අඩු පීඩන පහත වැටීම, ඉහළ ප්රවාහ යෙදුම් සඳහා සුදුසු වේ |
| >100 μm | ප්රවාහ ව්යාප්තිය, වාතනය, ද්රවීකරණ යෙදුම් | අංශු රඳවා තබා ගැනීමට වඩා ඒකාකාර ප්රවාහය කෙරෙහි අවධානය යොමු කරන්න. |
මෙම වගුව ප්රායෝගිකව භාවිතා කරන්නේ කෙසේද?
මෙම පරාසයන් දැඩි නීති නොවන බව සැලකිල්ලට ගැනීම වැදගත්ය, නමුත්ඉංජිනේරු යොමු ලක්ෂ්ය.
අවසාන සිදුරු ප්රමාණය තේරීම සැමවිටම සලකා බැලිය යුත්තේ:
- සත්ය අංශු ප්රමාණයේ ව්යාප්තිය
- අවශ්ය පෙරීමේ කාර්යක්ෂමතාව (නාමික එදිරිව නිරපේක්ෂ)
- පද්ධති පීඩනය සහ ප්රවාහ සීමාවන්
- නඩත්තුව සහ සේවා කාලය පිළිබඳ අපේක්ෂාවන්
උදාහරණයක් ලෙස, අධි සංශුද්ධතාවයෙන් යුත් වායු පද්ධතිවල, 1 μm ට අඩු අංශු පවා තීරණාත්මක දූෂක විය හැකිය.
එවැනි අවස්ථාවන්හිදී, ඉංජිනේරුවන් බොහෝ විට දැඩි පද්ධති පිරිසිදුකම සහ වලංගුකරණ අවශ්යතා සමඟ ඒකාබද්ධව 0.1–1 μm පරාසය තුළ සියුම් සිදුරු ප්රමාණ තෝරා ගනී.
දියුණු යෙදුම් වලදී, සම්මත සිදුරු ප්රමාණයේ කාණ්ඩ බොහෝ විට ප්රමාණවත් නොවේ. අර්ධ සන්නායක වායු බෙදා හැරීම, ඖෂධ සැකසීම හෝ නිරවද්ය විශ්ලේෂණ උපකරණ වැනි පද්ධති සඳහා අවශ්ය විය හැකිය:
- අල්ට්රා- 0.1 μm ට අඩු සියුම් පෙරීම
- ස්ථාවර කාර්ය සාධනය සඳහා ඉතා ඒකාකාර සිදුරු ව්යුහයන්
- පද්ධති ඒකාබද්ධ කිරීමේ සීමාවන්ට ගැලපෙන පරිදි අභිරුචිකරණය කළ ජ්යාමිතීන්
සින්ටර් කරන ලද සිදුරු සහිත ලෝහ තාක්ෂණය විශේෂයෙන් වටිනා වන්නේ මෙහිදීය.
කුඩු ප්රමාණය, සින්ටර් කිරීමේ තත්වයන් සහ ව්යුහාත්මක සැලසුම පිළිබඳ නිරවද්ය පාලනයක් සහිතව, නිෂ්පාදකයින්ට පුළුල් පරාසයක් හරහා සිදුරු ප්රමාණය සකස් කළ හැකිය.
—නැනෝමීටර මට්ටමේ පෙරීමේ සිට රළු මයික්රෝන පරිමාණ ප්රවාහ පාලනය දක්වා.
සිදුරු ප්රමාණය තෝරාගැනීමේදී පොදු වැරදි
සිදුරු ප්රමාණයේ පරාසයන් පිළිබඳ මූලික අවබෝධයක් තිබුණත්, වැරදි තේරීම් තීරණ හේතුවෙන් බොහෝ පෙරහන් පද්ධති දුර්වල ලෙස ක්රියා කරයි.
ප්රායෝගිකව, මෙම වැරදි සෑම විටම සැලසුම් අවධියේදී පැහැදිලිව පෙනෙන්නේ නැත.
—නමුත් ඒවා බොහෝ විට වැඩි පිරිවැයක්, කාර්යක්ෂමතාව අඩුවීම සහ කාලයත් සමඟ නිතර නඩත්තු ගැටළු වලට තුඩු දෙයි.
සිදුරු ප්රමාණය තෝරාගැනීමේදී ඉංජිනේරුවන් සහ ගැනුම්කරුවන් කරන වඩාත් පොදු වැරදි කිහිපයක් පහත දැක්වේ:
1. "ආරක්ෂාව සඳහා" කුඩාම සිදුරු ප්රමාණය තෝරා ගැනීම
කුඩා සිදුරු ප්රමාණයන් සෑම විටම වඩා හොඳ පෙරීමක් සපයන බවට පුළුල් උපකල්පනයක් පවතී.
මෙය අංශු රඳවා තබා ගැනීම වැඩිදියුණු කළ හැකි වුවද, එය බොහෝ විට පහත සඳහන් දේවලට හානි කරයි:
* පීඩන පහත වැටීම වැඩි වීම
* අඩු වූ ප්රවාහ අනුපාතය
*වේගවත් අවහිර වීම සහ කෙටි සේවා කාලය
බොහෝ අවස්ථාවන්හිදී, සිදුරු ප්රමාණය අධික ලෙස නිශ්චිත කිරීම හේතු වේවැඩිදියුණු කළ කාර්ය සාධනය වෙනුවට පද්ධති අකාර්යක්ෂමතාව.
2. අංශු ප්රමාණයේ ව්යාප්තිය නොසලකා හැරීම
බොහෝ තේරීම් තනි "ඉලක්ක අංශු ප්රමාණය" මත පදනම් වී ඇති අතර, සැබෑ ලෝකයේ දූෂක විවිධ ප්රමාණයන්ගෙන් පවතින බව සැලකිල්ලට නොගනී.
මෙහි ප්රතිඵලයක් ලෙස:
- කුඩා අංශු අසම්පූර්ණ පෙරීම
- නැතහොත් නරකම දේ මත පදනම් වුවහොත් අනවශ්ය ලෙස සීමා සහිත පෙරීම- නඩු උපකල්පන
වඩාත් ඵලදායී ප්රවේශයක් වන්නේසම්පූර්ණ අංශු ප්රමාණයේ ව්යාප්තියසහ පිළිගත හැකි රඳවා ගැනීමේ කාර්යක්ෂමතා මට්ටම් නිර්වචනය කරන්න.
3. පීඩන පහත වැටීමේ සීමාවන් නොසලකා හැරීම
පද්ධති පීඩන සීමාවන් සැලකිල්ලට නොගෙන, පෙරීමේ කාර්ය සාධනය බොහෝ විට හුදකලාව ඇගයීමට ලක් කෙරේ.
යථාර්ථයේ දී:
- අධික පීඩන පහත වැටීමක් පද්ධති ප්රතිදානය අඩු කළ හැකිය.
- එයට ඉහළ ශක්ති ආදානයක් හෝ උඩුගං බලා/පහළට යන සංරචක නැවත සැලසුම් කිරීම අවශ්ය විය හැකිය.
ස්ථාවරත්වය අත්යවශ්ය වන ගෑස් පද්ධති සහ අඛණ්ඩ කාර්මික ක්රියාවලීන්හිදී මෙය විශේෂයෙන් වැදගත් වේ.
4. අවහිර වීම සහ නඩත්තුව සලකා නොබැලීම
දූෂණය වීමේ බර හෝ පිරිසිදු කිරීමේ හැකියාව තක්සේරු නොකර සියුම් සිදුරු ප්රමාණයක් තෝරා ගැනීම නිතර අවහිර වීමට හේතු විය හැක.
පොදු ගැටළු අතරට:
- කෙටි නඩත්තු චක්ර
- වැඩි වූ අක්රීය කාලය
- ඉහළ මෙහෙයුම් පිරිවැය
බොහෝ යෙදුම් වලදී, නිසි පද්ධති සැලසුමක් සමඟ ඒකාබද්ධව තරමක් විශාල සිදුරු ප්රමාණය වඩා හොඳ දිගුකාලීන කාර්ය සාධනයක් ලබා දෙයි.
5. කාර්ය සාධනය තේරුම් නොගෙන මයික්රෝන ශ්රේණිගත කිරීම මත පමණක් විශ්වාසය තැබීම
කලින් සාකච්ඡා කළ පරිදි, මයික්රෝන ශ්රේණිගත කිරීම පමණක් පෙරීමේ කාර්යක්ෂමතාව සම්පූර්ණයෙන්ම නිර්වචනය නොකරයි.
එකම නාමික ශ්රේණිගත කිරීමක් සහිත පෙරහන් දෙකක් පහත සඳහන් කරුණු මත පදනම්ව බෙහෙවින් වෙනස් ලෙස ක්රියා කළ හැකිය:
- සිදුරු ව්යුහයේ ඒකාකාරිත්වය
- පෙරීමේ යාන්ත්රණය (මතුපිට එදිරිව ගැඹුර)
- නිෂ්පාදන ගුණාත්මකභාවය සහ අනුකූලතාව
මෙම සාධක තේරුම් නොගෙන, තේරීම් තීරණ අසම්පූර්ණ හෝ නොමඟ යවන තොරතුරු මත පදනම් විය හැකිය.
6. සම්මත නොවන යෙදුම් සඳහා සම්මත පෙරහන් භාවිතා කිරීම
රාක්කයෙන් පිටත පෙරහන් බොහෝ විට පොදු අරමුණු සඳහා නිර්මාණය කර ඇත. කෙසේ වෙතත්, බොහෝ දියුණු යෙදුම්වල
— අර්ධ සන්නායක සැකසුම්, අධි සංශුද්ධතා වායු පද්ධති හෝ නිරවද්ය විශ්ලේෂණ උපකරණ වැනි
- සම්මත සිදුරු ප්රමාණයන් සහ ව්යුහයන් කාර්ය සාධන අවශ්යතා සපුරාලන්නේ නැත.
මෙය හේතු විය හැක:
- නොගැලපෙන පෙරහන් ප්රතිඵල
- ඒකාබද්ධ කිරීමේ අභියෝග
- පද්ධති විශ්වසනීයත්වය අඩපණ විය
සම්මත සිදුරු ප්රමාණයන් ක්රියා නොකරන විට (අභිරුචිකරණය වැදගත් වන්නේ ඇයි)
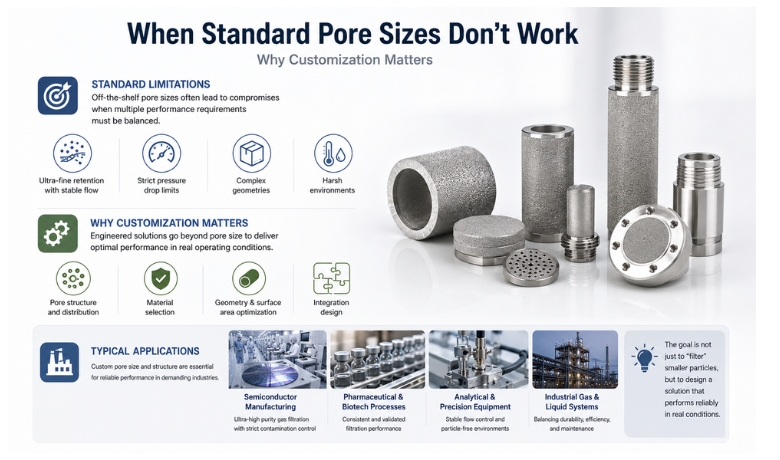
සම්මත සිදුරු ප්රමාණයේ පරාසයන් ප්රයෝජනවත් ආරම්භක ලක්ෂ්යයක් සපයයි, නමුත් බොහෝ සැබෑ ලෝක යෙදුම් වලදී, අවශ්ය පෙරීමේ කාර්ය සාධනය ලබා ගැනීමට ඒවා ප්රමාණවත් නොවේ. පද්ධති වඩාත් සංකීර්ණ වන විට සහ කාර්ය සාධන අවශ්යතා වඩාත් ඉල්ලුමක් ඇති වන විට, රාක්කයෙන් පිටත පෙරහන් මත පමණක් රඳා පැවතීමෙන් විසඳීමට අපහසු සීමාවන් හඳුන්වා දිය හැකිය.
බහුවිධ සීමාවන් එකවර සමතුලිත කළ යුතු යෙදුම් වලදී මෙය විශේෂයෙන් සත්ය වේ, උදාහරණයක් ලෙස:
- අල්ට්රා- සියුම් අංශු රඳවා තබා ගැනීම ස්ථාවර ප්රවාහ ක්රියාකාරිත්වය සමඟ ඒකාබද්ධ වේ
- අඛණ්ඩ හෝ බලශක්තියෙන් දැඩි පීඩන පහත වැටීමේ සීමාවන්- සංවේදී පද්ධති
- සංකීර්ණ ජ්යාමිතීන් හෝ අවකාශය– සීමා සහිත ස්ථාපනයන්
- අධික උෂ්ණත්වය, අධි පීඩනය හෝ විඛාදන මාධ්ය ඇතුළත් කටුක මෙහෙයුම් පරිසරයන්
මෙම අවස්ථා වලදී, සම්මත සිදුරු ප්රමාණයක් තෝරා ගැනීම බොහෝ විට සම්මුතීන්ට තුඩු දෙයි.
උදාහරණයක් ලෙස, සියුම් සිදුරු ප්රමාණයක් තෝරා ගැනීමෙන් පෙරීමේ කාර්යක්ෂමතාව වැඩි දියුණු කළ හැකි නමුත් පිළිගත නොහැකි පීඩන පහත වැටීමක් ඇති කළ හැකි අතර, විශාල සිදුරු ප්රමාණයක් ප්රවාහය වැඩි දියුණු කළ හැකි නමුත් දූෂණ පාලන අවශ්යතා සපුරාලීමට අපොහොසත් වේ.
අභිරුචිකරණය අවශ්ය වන්නේ ඇයි?
මෙම හුවමාරු ජය ගැනීම සඳහා, පෙරහන් විසඳුම් බහු මට්ටම්වලින් නිර්මාණය කළ යුතුය - සිදුරු ප්රමාණය පමණක් නොව,:
- ස්ථාවර රඳවා ගැනීමේ කාර්ය සාධනය සඳහා සිදුරු ව්යුහය සහ ව්යාප්තිය →
- ද්රව්ය තෝරා ගැනීම → ක්රියාවලි කොන්දේසි සමඟ අනුකූලතාව සහතික කිරීම සඳහා
- ප්රවාහය ප්රශස්ත කිරීමට සහ පීඩන පහත වැටීම අඩු කිරීමට ජ්යාමිතිය පෙරහන් කරන්න (හැඩය, ඝණකම, මතුපිට ප්රදේශය) →
- ඒකාබද්ධ කිරීමේ සැලසුම → පද්ධතියට බාධාවකින් තොරව ගැළපීමට
සිදුරු සහිත ලෝහ පෙරහන් සැලකිය යුතු වාසියක් ලබා දෙන්නේ මෙහිදීය. බොහෝ සාම්ප්රදායික පෙරහන් මාධ්ය මෙන් නොව, සින්ටර් කරන ලද ලෝහ ව්යුහයන් නිෂ්පාදන ක්රියාවලියේදී සිදුරු ලක්ෂණ නිවැරදිව පාලනය කිරීමට ඉඩ සලසයි, එමඟින් නිශ්චිත යෙදුම් අවශ්යතා සමඟ ගැලපෙන පරිදි සකස් කළ විසඳුම් සක්රීය කරයි.
අභිරුචි සිදුරු ප්රමාණයේ විසඳුම් අවශ්ය වන සාමාන්ය අවස්ථා
ප්රායෝගිකව, අභිරුචිකරණය කළ සිදුරු ප්රමාණය සහ ව්යුහය බොහෝ විට අවශ්ය වන්නේ:
- අර්ධ සන්නායක නිෂ්පාදනය → අල්ට්රා- දැඩි දූෂණ පාලනයක් සහිත ඉහළ සංශුද්ධතාවයකින් යුත් වායු පෙරීම
- ඖෂධ සහ ජෛව තාක්ෂණික ක්රියාවලීන් → ස්ථාවර සහ වලංගු පෙරීමේ කාර්ය සාධනය
- විශ්ලේෂණාත්මක සහ නිරවද්ය උපකරණ → ස්ථාවර ප්රවාහ පාලනය සහ අංශු- නිදහස් පරිසරයන්
- කාර්මික වායු සහ ද්රව පද්ධති → කල්පැවැත්ම, කාර්යක්ෂමතාව සහ නඩත්තුව සමතුලිත කිරීම
මෙම යෙදුම්වල ඉලක්කය වන්නේ හුදෙක් "කුඩා අංශු පෙරීම" නොව, සැබෑ මෙහෙයුම් තත්වයන් යටතේ විශ්වාසදායක ලෙස ක්රියා කරන පද්ධතියක් නිර්මාණය කිරීමයි.
HENGKO වෙතින් අභිරුචි සිදුරු ප්රමාණයේ විසඳුම්
සම්මත පෙරහන් විසඳුම් මඟින් කාර්ය සාධන අවශ්යතා සපුරාලිය නොහැකි වූ විට, නිරවද්ය ඉංජිනේරු හැකියාවන් ලබා දෙන නිෂ්පාදකයෙකු සමඟ වැඩ කිරීම අත්යවශ්ය වේ. අභිරුචි සිදුරු සහිත ලෝහ පෙරහන් යනු සිදුරු ප්රමාණය සකස් කිරීම පමණක් නොවේ.
- සැබෑ මෙහෙයුම් තත්වයන් යටතේ ස්ථාවර, විශ්වාසදායක ප්රතිඵල ලබා ගැනීම සඳහා සම්පූර්ණ පෙරහන් ව්යුහය පාලනය කිරීම ඒවාට ඇතුළත් වේ.
HENGKO නිරවද්යතාවය, අනුකූලතාව සහ යෙදුම් මත පදනම් වූ ඉංජිනේරු විද්යාව කෙරෙහි අවධානය යොමු කරමින්, සින්ටර් කරන ලද සිදුරු සහිත ලෝහ පෙරහන් සහ සංරචක සැලසුම් කිරීම සහ නිෂ්පාදනය කිරීම සඳහා විශේෂඥතාවක් දක්වයි.
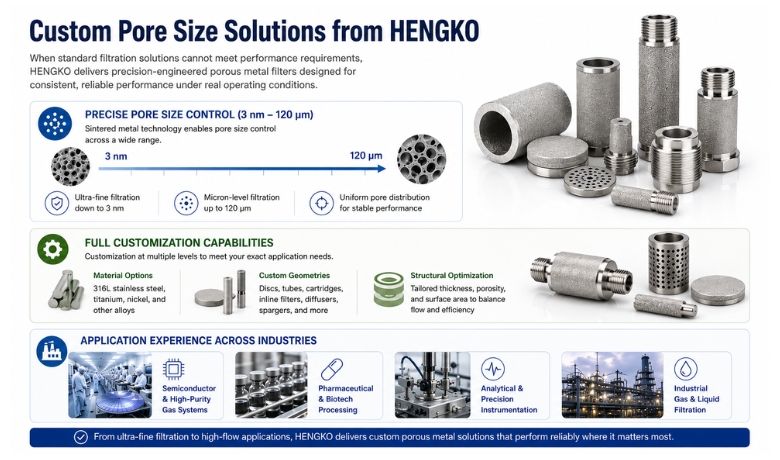
නිරවද්ය සිදුරු ප්රමාණ පාලනය (3 nm – 120 μm)
සින්ටර් කරන ලද ලෝහ තාක්ෂණයේ ප්රධාන වාසියක් වන්නේ පුළුල් පරාසයක සිදුරු ප්රමාණය පාලනය කිරීමේ හැකියාවයි.
HENGKO ඉදිරිපත් කරයි:
- අල්ට්රා- ඉහළ සංශුද්ධතාවය සහ දූෂණයට සංවේදී යෙදුම් සඳහා නැනෝමීටර 3ක් දක්වා සියුම් පෙරීම
- මයික්රෝන- ප්රවාහ පාලනය, විසරණය සහ රළු පෙරීම සඳහා 120 μm දක්වා මට්ටමේ පෙරීම
- ස්ථාවර සහ නැවත නැවත කළ හැකි පෙරීමේ කාර්ය සාධනය සඳහා ඒකාකාර සිදුරු ව්යාප්තිය
මෙම පුළුල් පරාසය ඉංජිනේරුවන්ට ඔවුන්ගේ ක්රියාවලි අවශ්යතාවලට හරියටම ගැලපෙන සිදුරු ප්රමාණයන් තෝරා ගැනීමට හෝ අභිරුචිකරණය කිරීමට හැකියාව ලබා දෙයි.
සම්පූර්ණ අභිරුචිකරණ හැකියාවන්
සිදුරු ප්රමාණයෙන් ඔබ්බට, ඵලදායී පෙරහන් විසඳුම් සඳහා බොහෝ විට බහු මට්ටම්වල අභිරුචිකරණය අවශ්ය වේ. HENGKO සපයන්නේ:
- ද්රව්ය විකල්ප- ඉල්ලුමක් ඇති පරිසරයන් සඳහා 316L මල නොබැඳෙන වානේ, ටයිටේනියම්, නිකල් සහ අනෙකුත් මිශ්ර ලෝහ
- අභිරුචි ජ්යාමිතීන්- තැටි, නල, කාට්රිජ්, පේළිගත පෙරහන්, විසරණ, ස්පාර්ජර් සහ තවත් දේ
- ව්යුහාත්මක ප්රශස්තිකරණය- ප්රවාහය සහ පෙරීමේ කාර්යක්ෂමතාව සමතුලිත කිරීම සඳහා සකස් කරන ලද ඝණකම, සිදුරු සහ මතුපිට වර්ගඵලය
මෙම නම්යශීලීභාවය නව පද්ධති සැලසුම් සහ පවතින උපකරණ යන දෙකටම බාධාවකින් තොරව ඒකාබද්ධ වීමට ඉඩ සලසයි.
කර්මාන්ත පුරා යෙදුම් පළපුරුද්ද
HENGKO හි සිදුරු සහිත ලෝහ පෙරහන් බහුලව භාවිතා වන්නේ:
- අර්ධ සන්නායක සහ ඉහළ- පිරිසිදු වායු පද්ධති
- ඖෂධ සහ ජෛව තාක්ෂණ සැකසුම්
- විශ්ලේෂණාත්මක සහ නිරවද්ය උපකරණ
- කාර්මික වායු සහ ද්රව පෙරීම
මෙම අංශවල ඉංජිනේරුවන් සමඟ සමීපව කටයුතු කිරීමෙන්, යෙදුම් අභියෝග ප්රායෝගික පෙරහන් විසඳුම් බවට පරිවර්තනය කිරීමට අපට හැකි වේ.
නිතර අසන ප්රශ්න (නිතර අසන ප්රශ්න)
1. ගෑස් පෙරීම සඳහා මා තෝරා ගත යුතු සිදුරු ප්රමාණය කුමක්ද?
වායු පෙරීම සඳහා සුදුසු සිදුරු ප්රමාණය ඉලක්ක අංශු ප්රමාණය, අවශ්ය පිරිසිදුකම මට්ටම සහ පද්ධති පීඩන සීමාවන් මත රඳා පවතී.
අධි-පිරිසිදු වායු පද්ධති සඳහා, සිදුරු ප්රමාණයන්0.1–1 μm පරාසයසියුම් අංශු ඉවත් කිරීමට සහ දූෂණය වැළැක්වීමට බහුලව භාවිතා වේ.
කෙසේ වෙතත්, කුඩා සිදුරු ප්රමාණයක් තෝරා ගැනීම සැමවිටම පීඩන පහත වැටීම සහ ප්රවාහ අවශ්යතාවලට සාපේක්ෂව සමතුලිත විය යුතුය.
තීරණාත්මක යෙදුම් වලදී, ඉංජිනේරුවන් බොහෝ විට සියුම් සිදුරු ප්රමාණයන් ප්රශස්ත පෙරහන් ජ්යාමිතිය සමඟ ඒකාබද්ධ කර පෙරහන් කාර්යක්ෂමතාව සහ පද්ධති ක්රියාකාරිත්වය යන දෙකම පවත්වා ගනී.
2. කුඩා සිදුරු ප්රමාණය සැමවිටම හොඳද?
කුඩා සිදුරු ප්රමාණයන් අංශු රඳවා තබා ගැනීම වැඩි දියුණු කරන අතරම, ඒවා ප්රවාහ ප්රතිරෝධය ද වැඩි කරයි, එමඟින් පීඩනය ඉහළ යාම සහ අවහිර වීමේ අවදානම වැඩි වේ.
බොහෝ අවස්ථාවන්හිදී, අධික ලෙස සියුම් සිදුරු ප්රමාණයක් තෝරා ගැනීමෙන් පද්ධති කාර්යක්ෂමතාව අඩු වන අතර නඩත්තු වියදම් වැඩි වේ.
ප්රශස්ත තේරීම සාමාන්යයෙන් aසමබර සිදුරු ප්රමාණයප්රවාහයට සහ සේවා කාලයට හානියක් නොවන පරිදි පෙරීමේ අවශ්යතා සපුරාලයි.
3. නාමික සහ නිරපේක්ෂ මයික්රෝන ශ්රේණිගත කිරීම අතර වෙනස කුමක්ද?
නාමික මයික්රෝන ශ්රේණිගත කිරීමක් මඟින් අර්ධ පෙරීමේ කාර්යක්ෂමතාව (සාමාන්යයෙන් දී ඇති ප්රමාණයකින් අංශු 60-90% ඉවත් කිරීම) පෙන්නුම් කරන අතර, නිරපේක්ෂ මයික්රෝන ශ්රේණිගත කිරීමක් මගින් නිර්වචනය කරන ලද පරීක්ෂණ තත්වයන් යටතේ බොහෝ ඉහළ රඳවා ගැනීමේ කාර්යක්ෂමතාවයක් (බොහෝ විට ≥99.9%) නියෝජනය කරයි.
එකම මයික්රෝන ශ්රේණිගත කිරීමක් සහිත පෙරහන් දෙකක් ඒවායේ කාර්යක්ෂමතාව සහ ව්යුහය අනුව බෙහෙවින් වෙනස් ලෙස ක්රියා කළ හැකි බැවින් මෙම වෙනස තේරුම් ගැනීම ඉතා වැදගත් වේ.
4. සියුම් සිදුරු සහිත ලෝහ පෙරහන් අවහිර වීම වළක්වා ගන්නේ කෙසේද?
අවහිරතා අවම කළ හැක්කේ:
- අංශු බර මත පදනම්ව සුදුසු සිදුරු ප්රමාණයක් තෝරා ගැනීම
- පෙර භාවිතා කිරීම- විශාල අංශු ඉවත් කිරීම සඳහා පෙරීමේ අදියර
- පසුපස සේදීම හෝ පිරිසිදු කිරීම සඳහා නිර්මාණය කිරීම (උදා: අතිධ්වනික පිරිසිදු කිරීම)
- අංශු සමුච්චය අඩු කිරීම සඳහා ප්රවාහ තත්ත්වයන් ප්රශස්ත කිරීම
බොහෝ පද්ධතිවල, නිසි සිදුරු ප්රමාණය තෝරා ගැනීම සහ හොඳ පද්ධති සැලසුම ඒකාබද්ධ කිරීමෙන් පෙරහන් ආයු කාලය සැලකිය යුතු ලෙස දීර්ඝ වේ.
5. සිදුරු සහිත ලෝහ පෙරහන් පිරිසිදු කර නැවත භාවිතා කළ හැකිද?
ඔව්. සින්ටර් කරන ලද සිදුරු සහිත ලෝහ පෙරහන් වල ප්රධාන වාසියක් වන්නේ ඒවායේනැවත භාවිතා කිරීමේ හැකියාව.
යෙදුම මත පදනම්ව, ඒවා භාවිතා කර පිරිසිදු කළ හැකිය:
- බැක්ෆ්ලෂ් කිරීම
- අතිධ්වනික පිරිසිදු කිරීම
- රසායනික පිරිසිදු කිරීම
මෙය දිගු සේවා කාලය සහ පිරිවැය කාර්යක්ෂමතාව වැදගත් වන කාර්මික සහ ඉහළ කාර්යසාධනයක් සහිත යෙදුම් සඳහා ඒවා විශේෂයෙන් සුදුසු කරයි.
6. අර්ධ සන්නායක හෝ අධි-පිරිසිදු යෙදුම්වල භාවිතා කරන සිදුරු ප්රමාණය කුමක්ද?
අර්ධ සන්නායක සහ අතිශය ඉහළ සංශුද්ධතාවයකින් යුත් වායු පද්ධතිවල, ඉතා සියුම් සිදුරු ප්රමාණයන් - සාමාන්යයෙන්1 μm ට අඩු- දැඩි දූෂණය පාලනය සහතික කිරීම සඳහා භාවිතා කරනු ලැබේ.
සමහර දියුණු යෙදුම් වලදී, ක්රියාවලියේ සංවේදීතාව සහ පිරිසිදුකමේ ප්රමිතීන් මත පදනම්ව, සියුම් පෙරීම පවා අවශ්ය විය හැකිය.
7. අභිරුචි සිදුරු සහිත ලෝහ පෙරහනක් ගැන මා සලකා බැලිය යුත්තේ කවදාද?
අභිරුචි විසඳුම් සලකා බැලිය යුත්තේ:
*සම්මත සිදුරු ප්රමාණයන් පෙරීමේ සහ ප්රවාහ අවශ්යතා දෙකම සපුරාලිය නොහැක.
*පද්ධතියේ දැඩි පීඩන පහත වැටීමක් හෝ ඉඩ සීමාවන් තිබේ.
*යෙදුමට ආන්තික තත්වයන් (උෂ්ණත්වය, පීඩනය, විඛාදනය) ඇතුළත් වේ.
*ස්ථාවර සහ පුනරාවර්තනය කළ හැකි කාර්ය සාධනය ඉතා වැදගත් වේ
මෙම අවස්ථා වලදී, සිදුරු ප්රමාණය, ව්යුහය, ද්රව්ය සහ ජ්යාමිතිය අභිරුචිකරණය කිරීමෙන් සමස්ත පද්ධති ක්රියාකාරිත්වය සැලකිය යුතු ලෙස වැඩිදියුණු කළ හැකිය.
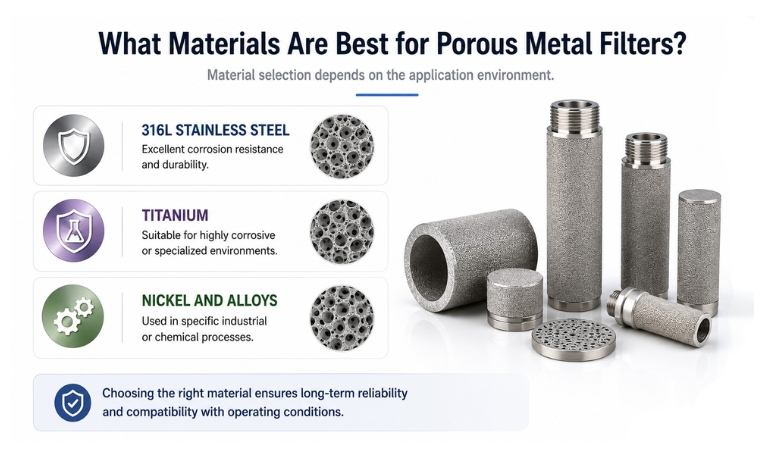
8. සිදුරු සහිත ලෝහ පෙරහන් සඳහා හොඳම ද්රව්ය මොනවාද?
ද්රව්ය තෝරා ගැනීම යෙදුම් පරිසරය මත රඳා පවතී. පොදු විකල්ප අතරට:
- 316L මල නොබැඳෙන වානේ → විශිෂ්ට විඛාදන ප්රතිරෝධය සහ කල්පැවැත්ම
- ටයිටේනියම් → අධික විඛාදන හෝ විශේෂිත පරිසරයන් සඳහා සුදුසු වේ
- නිකල් සහ මිශ්ර ලෝහ → නිශ්චිත කාර්මික හෝ රසායනික ක්රියාවලීන්හි භාවිතා වේ.
නිවැරදි ද්රව්ය තෝරා ගැනීම දිගුකාලීන විශ්වසනීයත්වය සහ මෙහෙයුම් තත්වයන්ට අනුකූල වීම සහතික කරයි.
නිවැරදි සිදුරු ප්රමාණය තෝරා ගැනීමසිදුරු සහිත ලෝහ පෙරහන්අවසානයේ දැනුවත් ඉංජිනේරු තීරණ ගැනීම ගැන ය
සැබෑ යෙදුම් අවශ්යතා සමඟ සමපාත වේ. පෙරීමේ කාර්ය සාධනය, පද්ධති ස්ථායිතාව සහ දිගුකාලීන පිරිවැය යන සියල්ල වැදගත් වන විට, සිදුරු ප්රමාණය තෝරා ගැනීම සඳහා ව්යුහගත ප්රවේශයක් සැලකිය යුතු වෙනසක් ඇති කළ හැකිය.
බොහෝ ව්යාපෘති සඳහා, විශේෂයෙන් ඉහළ සංශුද්ධතා අවශ්යතා හෝ සංකීර්ණ මෙහෙයුම් තත්වයන් ඇතුළත් වන ව්යාපෘති සඳහා, පෙරහන් න්යාය සහ සැබෑ ලෝක පද්ධති අභියෝග යන දෙකම තේරුම් ගන්නා හවුල්කරුවෙකු සමඟ වැඩ කිරීමෙන් අත්හදා බැලීම් සහ දෝෂ බෙහෙවින් අඩු කර ක්රියාත්මක කිරීම වේගවත් කළ හැකිය.
හෙන්ග්කෝයෙදුම් මත පදනම් වූ පෙරහන් විසඳුම් සමඟ ඉංජිනේරුවන්ට සහ තාක්ෂණික කණ්ඩායම්වලට සහාය වීම.
— සිදුරු ප්රමාණය තෝරා ගැනීමේ සිට සිදුරු සහිත ලෝහ සංරචක සම්පූර්ණ අභිරුචිකරණය දක්වා.
නම්යශීලී සැලසුම් සහ ද්රව්ය විකල්ප සමඟ නිරවද්ය සිදුරු ව්යුහ පාලනය ඒකාබද්ධ කිරීමෙන්,
සෑම විසඳුමක්ම පද්ධතියේ නිශ්චිත ඉල්ලීම්වලට අනුව සකස් කර ඇති බව සහතික කිරීමට අපි උදව් කරමු.
පළ කිරීමේ කාලය: මැයි-05-2026


