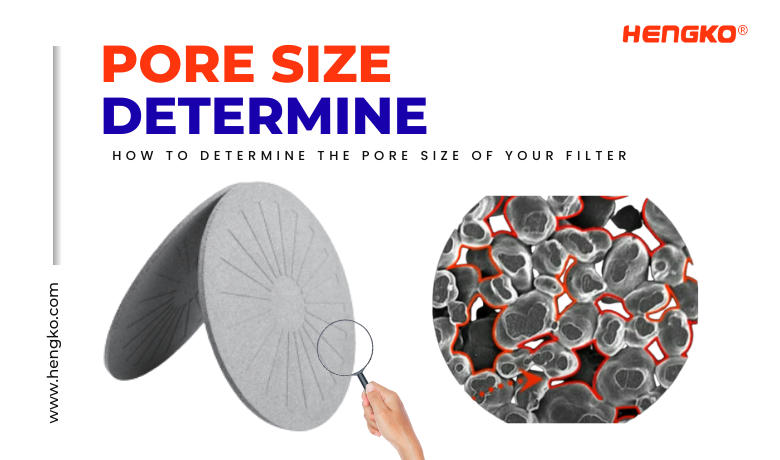
1. සිදුරු ප්රමාණයන්: කාර්මික පෙරීමේදී ඒවා වැදගත් වන්නේ ඇයි සහ සැඟවුණු අවදානම
කාර්ය සාධනය, ආරක්ෂාව සහ පිරිවැය සඳහා නිවැරදි සිදුරු ප්රමාණය ඉතා වැදගත් වන්නේ මන්දැයි තේරුම් ගැනීම. සිදුරු ප්රමාණය කාර්මික පෙරහන් වල භෞතික ගුණාංග සහ සමස්ත කාර්යක්ෂමතාවයට සෘජුවම බලපාන තීරණාත්මක පරාමිතීන්ගෙන් එකකි.
1.1 සැඟවුණු අවදානම: වැරදි පෙරහන් සිදුරු ප්රමාණය නිෂ්පාදනය වසා දැමූ විට
ඔබ අර්ධ සන්නායක කර්මාන්ත ශාලාවකට අතිශය පිරිසිදු ගෑස් පෙරහන් තොගයක් ලබා දුන්නා යැයි සිතන්න. පැය කිහිපයක් ඇතුළත නිෂ්පාදන මාර්ගය නතර වේ. හදිසි ඇමතුමක් පැමිණේ:
"ඔබේ පෙරහන අපේ පද්ධතිය අවහිර කළා - ඩොලර් මිලියන ගණනක පාඩු!"
වැරදිකරු? නොසලකා හරින ලද එක් විස්තරයක්:පෙරහනෙහි සිදුරු ප්රමාණය නිවැරදි නොවීය..
1.2 සිදුරු ප්රමාණයේ නිරවද්යතාවය ඔබ සිතනවාට වඩා වැදගත් වන්නේ ඇයි?
-
කාර්මික පෙරහන් අසමත්වීම් වලින් 80% ක්වැරදි සිදුරු ප්රමාණය තෝරා ගැනීම සමඟ සෘජුවම සම්බන්ධ වේ.
-
තුළඅර්ධ සන්නායක ෆැබ්, අක්රීයව පවතින සෑම පැයකටම පිරිවැයක් දැරීමට සිදුවේඩොලර් 100,000+නැතිවූ නිෂ්පාදනයේදී.
-
In ඖෂධ නිෂ්පාදනය, එක් දූෂණයක් සිදුවීමක් අවුලුවනු ඇත aසම්පූර්ණ කණ්ඩායම නැවත කැඳවීම, මිලියන ගණනක් වැය කරමින් සහ වෙළඳ නාම කීර්ති නාමයට හානි කරමින්.
සිදුරු ප්රමාණයේ සරල වැරැද්දක් මුළු මෙහෙයුම්ම නතර කළ හැකිය.
1.3 සෑම මූලාශ්ර කළමනාකරුවෙකුටම ඇති මූලික ප්රශ්නය
ඔබ මූලාශ්ර කරන්නේද යන්නසිදුරු සහිත සින්ටර් කරන ලද මල නොබැඳෙන වානේ පෙරහන්, OEM පෙරහන් එකලස් කිරීම් හෝ අභිරුචි ස්පාර්ජර්, සාර්ථකත්වය හෝ අසාර්ථකත්වය තීරණය කරන එක් තීරණාත්මක ප්රශ්නයක්:
"මගේ පෙරහන ප්රමාද වීමට පෙර එහි සිදුරු ප්රමාණය නිවැරදිව තීරණය කරන්නේ කෙසේද?"
මෙයසම්පූර්ණ මාර්ගෝපදේශයඔබට දැන ගැනීමට අවශ්ය සියල්ල හරහා පියවරෙන් පියවර ඔබව ගෙන යනු ඇත - සිදුරු ප්රමාණයේ මූලික කරුණු සිටඋසස් පරීක්ෂණ ක්රම— ඔබට හැකි පරිදි:
-
මිල අධික වැරදි වළක්වා ගන්න
-
ඔබේ නිෂ්පාදන මාර්ග ආරක්ෂා කරන්න
-
විශ්වාසදායක මූලාශ්ර තීරණ ගන්න
2. පෙරහන් සිදුරු ප්රමාණය තේරුම් ගැනීම: සෑම ගැනුම්කරුවෙකුම දැනගත යුතු ප්රධාන සංකල්ප
මූලාශ්ර ලබා ගැනීමේදීසිදුරු සහිත සින්ටර් කරන ලද ලෝහ පෙරහන්, අවබෝධයසිදුරු ප්රමාණයනිවැරදි මිලදී ගැනීමේ තීරණයක් ගැනීම සඳහා අත්යවශ්ය වේ. මෙම පෙරහන් උදාහරණ වේසිදුරු සහිත ද්රව්යසංකීර්ණයක් සහිතසිදුරු සහිත ව්යුහයඑය ඔවුන්ගේ පෙරීමේ කාර්ය සාධනය තීරණය කරයි.
මෙම කොටස ඔබට උපකාරී වනු ඇතමූලික කරුණු ග්රහණය කරගන්න, එබැවින් ඔබට ඔබේ යෙදුමට ගැලපෙන පෙරහන් තෝරා ගත හැකි අතර මිල අධික වැරදි වළක්වා ගත හැකිය.
2.1 සින්ටර් කරන ලද ලෝහ පෙරහන් වල සිදුරු ප්රමාණය කුමක්ද?
සිදුරු ප්රමාණය යනුඅන්තර් සම්බන්ධිත කුඩා විවරයන්හි විෂ්කම්භයසිදුරු සහිත පෙරහන් ද්රව්යයක් තුළ.
In සින්ටර් කරන ලද මල නොබැඳෙන වානේ පෙරහන්, මෙම සිදුරු නිර්මාණය වන්නේ සින්ටර් කිරීමේ ක්රියාවලියේදී වන අතර එහිදී සියුම් ලෝහ කුඩු තාපය හා පීඩනය යටතේ විලයනය වේ. සිදුරු හැඩය සහ සම්බන්ධතාවය ඇතුළුව ප්රතිඵලයක් ලෙස ඇතිවන සිදුරු රූප විද්යාව, පෙරහන් ක්රියාකාරිත්වය තීරණය කිරීමේදී තීරණාත්මක කාර්යභාරයක් ඉටු කරයි.
ඔබ දැනගත යුතු ප්රධාන මිනුම්
-
සාමාන්ය සිදුරු ප්රමාණය (µm):පෙරහන් මාධ්යයේ සියලුම සිදුරු විෂ්කම්භයන්හි සංඛ්යානමය සාමාන්යය, සාමාන්ය සිදුරු විෂ්කම්භය ලෙසද හැඳින්වේ.සාමාන්ය ප්රවාහ සහ පෙරීමේ කාර්ය සාධන ගණනය කිරීම් සඳහා භාවිතා වේ.
-
නිරපේක්ෂ සිදුරු ප්රමාණය (µm):ප්රමාණයවිශාලතම සිදුරපෙරහන තුළ පවතී. කේශනාලිකා ප්රවාහ පෝරෝමිතිය වැනි සමහර මිනුම් ශිල්පීය ක්රම, සිදුරු හරහා ඇති විෂ්කම්භයන් කෙරෙහි පමණක් අවධානය යොමු කරයි, ඒවායේ පරිමාව කෙරෙහි නොවේ.දැඩි අංශු රඳවා තබා ගැනීම සහ අනුකූලතාවය අවශ්ය වන යෙදුම් සඳහා ඉතා වැදගත් වේ.
-
සිදුරු ප්රමාණය ව්යාප්තිය:සිදුරු ප්රමාණයේ පරාසය පෙන්වන සම්පූර්ණ පැතිකඩක්.විවිධ මෙහෙයුම් තත්වයන් යටතේ පෙරීමේ අනුකූලතාව තක්සේරු කිරීමට සහ කාර්ය සාධනය පුරෝකථනය කිරීමට උපකාරී වේ.
ඉඟිය: A සින්ටර් කරන ලද පෙරහනක දෘශ්ය හරස්කඩඉහළ කාර්යසාධනයක් සහිත පෙරහන් වල ප්රධාන ගුණාත්මක සාධකයක් වන ව්යුහයේ ඒකාකාරිත්වය හෙළි කළ හැකිය.
2.2 පෙරීමේදී සිදුරු ප්රමාණය වැදගත් වන්නේ ඇයි?
තෝරා ගැනීමනිවැරදි සිදුරු ප්රමාණයඅංශු පෙරීම ගැන පමණක් නොවේ - එය ඔබේසම්පූර්ණ මෙහෙයුමකාර්යක්ෂමතාව, ආරක්ෂාව සහ පිරිවැය ඇතුළුව. සිදුරු ප්රමාණය පෙරහන හරහා තරල ප්රවාහයට සහ තරල චලනයට සෘජුවම බලපාන අතර, පෙරීමේ කාර්යක්ෂමතාව සහ සමස්ත මෙහෙයුම් කාර්ය සාධනය යන දෙකටම බලපායි.
නිවැරදි සිදුරු ප්රමාණය ගැලපීමේ ප්රතිලාභ
-
නිසි අංශු රඳවා තබා ගැනීම:සංවේදී නිෂ්පාදන හෝ පද්ධති දූෂණය වීම වැළැක්වීම.
-
ප්රශස්ත ප්රවාහ අනුපාතය සහ පීඩන පහත වැටීම:ඉහළ පෙරීමේ කාර්යක්ෂමතාව සහ සුමට මෙහෙයුම් ප්රතිදානය අතර සමතුලිතතාවය. නිසි සිදුරු ප්රමාණය තෝරා ගැනීම ස්කන්ධ ප්රවාහනය වැඩි දියුණු කරන අතර, පෙරහන් මාධ්ය හරහා අංශු සහ තරල කාර්යක්ෂමව චලනය වීම සහතික කරයි.
-
දිගු පෙරහන් ආයු කාලය:ප්රතිස්ථාපන වාර ගණන අඩු කරමින්, හිමිකාරිත්වයේ මුළු පිරිවැය අඩු කරයි.
වැරදි සිදුරු ප්රමාණය තෝරා ගැනීමේ සැබෑ ලෝක ප්රතිවිපාක
-
ඖෂධ කර්මාන්තය:
වැරදි ලෙස ගණනය කළ සිදුරු ප්රමාණය හේතු විය හැකකාණ්ඩ දූෂණය, මිලියන ගණනක් වටිනා ආපසු කැඳවීම් අවුලුවාලීම. -
ගෑස් පෙරීම:
අධික සිදුරු මගින් අපිරිසිදුකම් හරහා යාමට ඉඩ සලසයි, එමඟින් ඇතිවේඉහළ බලශක්ති පිරිවැයපහළට ගලා යන සංරචක අවහිර වීම නිසා. -
රසායනික ශාක:
අඩු පෙරහන් හෝ අධික පීඩනයකින් යුත් පද්ධති නිර්මාණය කරන්නේආරක්ෂක උපද්රව, පිපිරීම් සහ පාරිසරික උල්ලංඝනයන් ඇතුළුව.
නිගමනය:එමදකුණු සිදුරු ප්රමාණයගුණාත්මකභාවය, අනුකූලතාවය සහ පිරිවැය පාලනය සඳහා ඔබේ පළමු ආරක්ෂක මාර්ගය වේ. ලෝහවල සිදුරු වල වැදගත්කම පිළිබඳ වැඩිදුර දැන ගැනීමට, අපගේ ලිපිය කියවන්න:ලෝහ සිදුරු සහිතද? පිළිතුර ලැබුණා මේක කියවන්න..

2.3 කර්මාන්ත-විශේෂිත සිදුරු ප්රමාණයේ අවශ්යතා
විවිධ කර්මාන්ත සතුව ඇත්තේඅද්විතීය පෙරහන් අවශ්යතා, සහ සිදුරු ප්රමාණයේ අවශ්යතා නාටකාකාර ලෙස වෙනස් විය හැකිය. විවිධ කර්මාන්තවලට ඔවුන්ගේ නිශ්චිත යෙදුම් අවශ්යතා සපුරාලීම සඳහා විවිධ සිදුරු ප්රමාණයන් සහ විවිධ සිදුරු විෂ්කම්භයන් සහිත පෙරහන් අවශ්ය වේ.
සාමාන්ය පරාසයන් සඳහා ඉක්මන් මාර්ගෝපදේශයක් මෙන්න:
| කර්මාන්තය | සාමාන්ය සිදුරු ප්රමාණ පරාසය (µm) | අරමුණ |
|---|---|---|
| අර්ධ සන්නායක | 0.003 – 0.1 µm | වේෆර් දූෂණය වැළැක්වීම සඳහා අතිශය ඉහළ සංශුද්ධතාවයකින් යුත් වායුව සහ රසායනික පෙරීම |
| ඖෂධ | 0.1 – 5 µm | වඳ පරිසරයන් සහ අසප්ටික් සැකසුම් |
| ආහාර පාන | 0.5 – 10 µm | රසය, ආරක්ෂාව ආරක්ෂා කර FDA ප්රමිතීන්ට අනුකූල වන්න. |
| රසායනික සැකසුම් | 5 - 50 µm | උත්ප්රේරක රඳවා තබා ගැනීම, ප්රතික්රියා පාලනය සහ පද්ධති ආරක්ෂාව |
| හයිඩ්රජන් සහ ශක්තිය | උප-මයික්රෝනය (0.01 – 0.1 µm) | ඉන්ධන සෛල සහ පිරිසිදු බලශක්ති පද්ධති |
උදාහරණයක්:අර්ධ සන්නායක වායු රේඛා සඳහා, පෙරහනක් සහිත0.003 µm සිදුරු ප්රමාණයහමුවීමට අවශ්ය වේඉහළ පිරිසිදුකමේ ප්රමිතීන්, බීර සෑදීමේදී, a5 µm සිදුරු ප්රමාණයයීස්ට් හෝ අවසාදිත ඉවත් කිරීමට ප්රමාණවත් විය හැක.
2.4 ප්රධාන නියමයන් සහ ගෝලීය ප්රමිතීන්
දැනුවත් තීරණ ගැනීමට නම්, ඔබ තේරුම් ගත යුතුයපාරිභාෂික ශබ්ද මාලාව සහ ජාත්යන්තර ප්රමිතීන්සිදුරු ප්රමාණය මැනීමේදී විද්යාත්මක දැඩි බව සහතික කරමින්, ව්යවහාරික රසායන විද්යාව සහ පිරිසිදු හා ව්යවහාරික රසායන විද්යාව යන මූලධර්ම මත මෙම ප්රමිතීන් පදනම් වී ඇත.
නාමික එදිරිව නිරපේක්ෂ ශ්රේණිගත කිරීම්
-
නාමික ශ්රේණිගත කිරීම:පෙරහනට ග්රහණය කළ හැකි බව දක්වයි aඅංශුවල ප්රතිශතයදී ඇති ප්රමාණයකදී, සාමාන්යයෙන් 60–98%.උදාහරණයක්:5 µm නාමික පෙරහනක් මඟින් 5 µm ට වඩා කුඩා අංශු කිහිපයක් හරහා යාමට ඉඩ සලසයි.
-
නිරපේක්ෂ ශ්රේණිගත කිරීම:නියෝජනය කරන්නේඋපරිම සිදුරු ප්රමාණය, සහතික කිරීම100% රඳවා ගැනීමශ්රේණිගත කළ ප්රමාණයට හෝ ඊට වැඩි අංශු. සටහන: නිරපේක්ෂ ශ්රේණිගත කිරීම් බොහෝ විට තීරණය වන්නේ ඉලක්ක අංශු සම්පූර්ණයෙන් රඳවා තබා ගැනීම සහතික කිරීම සඳහා අවශ්ය අවම සිදුරු ප්රමාණය අනුව ය.උදාහරණයක්:0.1 µm නිරපේක්ෂ ශ්රේණිගත පෙරහනක් සියලුම අංශු ≥ 0.1 µm අවහිර කරයි.
ඉඟිය:ඖෂධ සහ අර්ධ සන්නායක වැනි අනුකූලතා-තීරණාත්මක කර්මාන්ත සඳහා,නිරපේක්ෂ ශ්රේණිගත පෙරහන්අත්යවශ්ය වේ.
ගෝලීය පරීක්ෂණ සහ අනුකූලතා ප්රමිතීන්
-
ASTM F316 යනු ASTM F316 හි ඇති– සම්මතයබුබුලු ලක්ෂ්ය පරීක්ෂාව, පුළුල් ලෙස පිළිගත් සිදුරු ප්රමාණය සත්යාපන ක්රමයකි.
-
අයිඑස්ඕ 4003- තීරණය කිරීම සඳහා ජාත්යන්තර ක්රියා පටිපාටි නිර්වචනය කරයිසිදුරු සහිත සින්ටර් කරන ලද ද්රව්යවල සාමාන්ය සිදුරු ප්රමාණයසහ ක්රම ඇතුළත් වේසිදුරු මැනීම.
-
FDA/USP පන්තිය VI– අනුකූලතා අවශ්යතාවයවෛද්ය සහ ඖෂධීය යෙදුම්, ජෛව අනුකූලතාව සහ ආරක්ෂාව සහතික කිරීම.
3. පෙරහන් සිදුරු ප්රමාණය හඳුනාගෙන සත්යාපනය කරන්නේ කෙසේද?
නිවැරදි සිදුරු ප්රමාණය තෝරා ගැනීම යනු නාමාවලි පිරිවිතරයක් කියවීම පමණක් නොවේ. සහතික කිරීම සඳහාපෙරහන් කාර්ය සාධනය, අනුකූලතාවය සහ ROI, ඔයාට අවශ්යයිසිදුරු ප්රමාණයේ නිරවද්යතාවය සත්යාපනය කරන්නනිසි පරීක්ෂණ සහ සැපයුම්කරු ඇගයීම හරහා. නිවැරදි සිදුරු ප්රමාණය මැනීම සහ සිදුරු ප්රමාණය ව්යාප්තිය මැනීම පෙරහන් ක්රියාකාරිත්වය සහ අනුකූලතාව සහතික කිරීමේදී අත්යවශ්ය පියවර වේ. මෙම කොටස ඔබට ලබා දෙයිප්රායෝගික මෙවලම් සහ ක්රමමිලදී ගැනීමට පෙර විශ්වාසයෙන් යුතුව නිවැරදි තීරණයක් ගැනීමට.
3.1 සිදුරු ප්රමාණය මැනීම සඳහා පොදු ක්රම
ඔබට අවශ්යද යන්න මත පදනම්ව විවිධ පරීක්ෂණ ක්රම භාවිතා කරනු ලැබේමූලික සිදුරු ප්රමාණය සත්යාපනය or සවිස්තරාත්මක විශ්ලේෂණය. මෙන්න වඩාත් පොදු ශිල්පීය ක්රම:
-
අන්වීක්ෂීය ප්රතිබිම්බකරණය (SEM): සිදුරු ව්යුහය සහ ප්රමාණය සෘජුවම දෘශ්යකරණය කරයි.
-
කේශනාලිකා ප්රවාහ පෝරෝමිතිය: මෙම ක්රමය සම්පූර්ණයෙන්ම තෙත් කරන ලද සාම්පලයක සිදුරු ප්රමාණයේ ව්යාප්තිය මැනීම සඳහා කේශනාලිකා ප්රවාහ පෝරෝමීටරයක් භාවිතා කරයි. තෙත් කිරීමේ තරලය සිදුරු තුළ රඳවා තබා ගන්නා කේශනාලිකා බලපෑම් සහ කේශනාලිකා බලවේග ජය ගැනීම සඳහා යොදන ලද වායු පීඩනය ක්රමයෙන් වැඩි වේ. මෙම ක්රියාවලියේදී මතුපිට ආතතිය ප්රධාන කාර්යභාරයක් ඉටු කරයි, මන්ද එය තරලය විස්ථාපනය කිරීමට සහ සිදුරු හිස් කිරීමට අවශ්ය පීඩනයට බලපෑම් කරන අතර එමඟින් සිදුරු ප්රමාණයන් නිවැරදිව මැනීමට ඉඩ සලසයි.
බබල් පොයින්ට් පරීක්ෂණය (ASTM F316) - කර්මාන්ත ප්රමිතිය
-
එය ක්රියාත්මක වන ආකාරය:පෙරහනක් ද්රවයකින් තෙත් කර, පසුව සිදුරු තුළ ඇති ද්රවයේ මතුපිට ආතතිය ජයගෙන බුබුලු ගැලවී යන බව පෙනෙන තෙක් ක්රමයෙන් වැඩි වන යොදන පීඩනය සමඟ වායුව යොදනු ලැබේ. බුබුලු මුලින්ම දිස්වන පීඩනයට අනුරූප වේවිශාලතම සිදුරප්රමාණය.
-
වාසි:සරල, ලාභදායී, නිවැරදිවිශාලතම සිදුරු හඳුනාගැනීම.
-
භාවිතා කළ යුත්තේ කවදාද:සඳහා වඩාත් සුදුසුයගෑස් සහ දියර පෙරහන්අර්ධ සන්නායක සහ ඖෂධ වැනි කර්මාන්ත වල.
-
සම්මත යොමුව:ASTM F316.
ඉඟිය:සැපයුම්කරුවන් ඇගයීමේදී සෑම විටම බුබුලු ලක්ෂ්ය පරීක්ෂණ ප්රතිඵල ඉල්ලා සිටින්න.
රසදිය ආක්රමණය පෝරෝසිමෙට්රි - සම්පූර්ණ සිදුරු ප්රමාණයේ ව්යාප්තිය
-
එය ක්රියාත්මක වන ආකාරය:පීඩනය යටතේ පෙරහන් මාධ්යයට රසදිය බලහත්කාරයෙන් ඇතුළු කර, සිතියම්ගත කරයි aසවිස්තරාත්මක සිදුරු ප්රමාණය ව්යාප්තියසහ මැනීමමුළු සිදුරු පරිමාව. මෙය ඇස්තමේන්තු කිරීමට ඉඩ සලසයිසමස්ත පරිමාවපෙරහන් මාධ්ය තුළ ඇති සිදුරු.
-
වාසි:සපයයිගැඹුරු විශ්ලේෂණයසිදුරු ඒකාකාරිත්වය සහ ද්රව්ය ව්යුහය.
-
අවාසි:මිල අධික, විනාශකාරී පරීක්ෂණයකට, විශේෂිත රසායනාගාර උපකරණ අවශ්ය වේ.
-
හොඳම දේ:පර්යේෂණ සහ සංවර්ධන, අවශ්ය වන තීරණාත්මක යෙදුම්තද පෙරීමේ ඉවසීම.
ගෑස් පාරගම්යතා ක්රමය - ඉක්මන් කර්මාන්තශාලා පරීක්ෂාව
-
එය ක්රියාත්මක වන ආකාරය:දන්නා පීඩනයකදී පෙරහන හරහා වායු ප්රවාහය මනිනු ලැබේසාමාන්ය සිදුරු ප්රමාණය ඇස්තමේන්තු කරන්න.
-
වාසි:වේගවත් හා විනාශකාරී නොවේ.
-
අවාසි:බුබුලු ලක්ෂ්යය හෝ පෝරෝසිමිතියට වඩා අඩු නිරවද්යතාවයකින් යුක්තයි. වායු අවශෝෂණ ශිල්පීය ක්රම මෙන් නොව, සිදුරු ප්රමාණයේ ව්යාප්තිය හෝ මතුපිට ප්රදේශය පිළිබඳ සවිස්තර තොරතුරු සපයන්නේ නැත.
-
නඩුව භාවිතා කරන්න:කර්මාන්තශාලා මට්ටමේ තත්ත්ව පාලනය හෝ පැමිණෙන පරීක්ෂාව.
ප්රවාහ අනුපාත ක්රමය (ජලය හෝ වාතය)
-
එය ක්රියාත්මක වන ආකාරය:පරීක්ෂා කිරීම සඳහා නියත පීඩනයකින් පෙරහන හරහා ජලය හෝ වාතය ගමන් කරයි.ප්රවාහ කාර්ය සාධනයපිරිවිතරයන්ට එරෙහිව.
-
වාසි:පහසු සහ ප්රායෝගිකපේළිගත QC.
-
අවාසි:සිදුරු ප්රමාණයේ ව්යාප්තිය හෝ විශාලතම සිදුරු ප්රමාණය අනාවරණය කර ගත නොහැකි අතර, එහි පැවැත්ම අනාවරණය කර ගත නොහැක.කුඩා සිදුරුඑය පෙරීමේ කාර්යක්ෂමතාවයට සහ ප්රවාහ ක්රියාකාරිත්වයට බලපෑම් කළ හැකිය.
අන්වීක්ෂීය ප්රතිබිම්බකරණය (SEM)
-
එය ක්රියාත්මක වන ආකාරය:භාවිතා කරයිස්කෑනිං ඉලෙක්ට්රෝන අන්වීක්ෂය (SEM)සිදුරු ව්යුහයේ අධි-විභේදන රූප ග්රහණය කර ගැනීමට.
-
වාසි:සඳහා විශිෂ්ටයිපර්යේෂණ සහ ද්රව්ය සංවර්ධනය.
-
අවාසි:කාලය ගතවන, එදිනෙදා QC සඳහා ප්රායෝගික නොවේ. SEM දෘශ්ය තොරතුරු සපයන අතර, එය සිදුරු පරිමාව හෝ මතුපිට ප්රදේශය පිළිබඳ ප්රමාණාත්මක දත්ත ලබා නොදේ, ඒවා රික්ත පරිමාමිතික ශිල්පීය ක්රම භාවිතයෙන් ලබා ගත හැකිය.
3.2 ඇණවුම් කිරීමට පෙර DIY පූර්ව පරීක්ෂාව
ඇණවුම් කිරීමට පෙර, මේවාට පිළිතුරු දෙන්නතීරණාත්මක ප්රශ්න පහක්දකුණු සිදුරු ප්රමාණය සහ පෙරහන් වර්ගය පටු කිරීමට:
-
ඔබ පෙරහන් කරන්නේ කුමන තරලය හෝ වායුවද?(උදා: අතිශය පිරිසිදු නයිට්රජන්, වඳ ජලය, ආහාර ශ්රේණියේ බියර්)
-
ඔබ අල්ලා ගත යුතු කුඩාම අංශුව කුමක්ද?(උදා: 0.1 µm බැක්ටීරියා, 10 µm යීස්ට්)
-
අවශ්ය ප්රවාහ අනුපාතය එදිරිව අවසර ලත් පීඩන පහත වැටීම?(ඉහළ ප්රවාහයක් සඳහා තරමක් විශාල සිදුරු අවශ්ය විය හැකිය.)
-
මෙහෙයුම් උෂ්ණත්වය සහ රසායනික අනුකූලතාව?(මල නොබැඳෙන වානේ එදිරිව හැස්ටෙලෝයි හෝ අනෙකුත් මිශ්ර ලෝහ.)
-
පිරිසිදු කිරීමේ සහ නඩත්තු කිරීමේ අවශ්යතා?(පසුපස සේදීම, CIP පද්ධති, හෝ ඉවත දැමිය හැකි භාවිතය.)
ප්රමුඛත්වය පිළිබඳ වැඩිදුර තොරතුරු සඳහාකාර්මික පෙරහන්නිෂ්පාදකයින් සහ විසඳුම්, අපගේ සවිස්තරාත්මක මාර්ගෝපදේශය ගවේෂණය කරන්න.
මේවායින් පසු, කර්මාන්ත ප්රමිතීන් සහ නියාමන අවශ්යතා පරීක්ෂා කර, සලකා බලන්නසාපේක්ෂ බහුලත්වයප්රශස්ත ක්රියාකාරිත්වය සහතික කිරීම සඳහා පෙරහන් මාධ්ය තුළ විවිධ සිදුරු ප්රමාණයන්ගෙන්.
ප්රවාහ සටහන: නිවැරදි සිදුරු ප්රමාණය තෝරා ගන්නේ කෙසේද
සරල එකක්තීරණ ගැනීමේ ප්රවාහයඋදව් කළ හැකිය:
-
ආරම්භ කරන්නඉලක්ක අංශු ප්රමාණය→ ආසන්නතම නිරපේක්ෂ සිදුරු ප්රමාණයට ගැළපීම.
-
සලකා බලන්නප්රවාහ අනුපාතයසහපද්ධති පීඩනය→ ඕනෑවට වඩා සීමාකාරී නම් සකස් කරන්න.
-
පරීක්ෂා කරන්නකර්මාන්ත ප්රමිතීන් සහ නියාමන අවශ්යතා→ තේරීම පිරිපහදු කරන්න.
-
හරහා වලංගු කරන්නසැපයුම්කරු පරීක්ෂණ වාර්තා හෝ නියැදි ඇගයීම; සලකා බලන්නසිදුරු මැනීමඇගයීමේ ක්රියාවලියේ කොටසක් ලෙස.
3.3 වැරදි සිදුරු ප්රමාණයේ සලකුණු දෝශ නිරාකරණය කිරීම
ඔබගේ වත්මන් පෙරහන් ක්රියා විරහිත නම්, ගැටලුව හඳුනා ගන්නේ කෙසේද යන්න මෙන්න:
| රෝග ලක්ෂණය | හේතුව | විසඳුමක් |
|---|---|---|
| නිතර අවහිර වීම හෝ කෙටි පෙරහන් ආයු කාලය | සිදුරු ප්රමාණයඉතා හොඳයි | තරමක් විශාල සිදුරු ප්රමාණය තෝරන්න හෝ පෙර-පෙරීම වැඩි දියුණු කරන්න. |
| පද්ධතියේ අධික පීඩන පහත වැටීමක් | සිදුරු ප්රමාණයඉතා හොඳයිහෝ අවහිර වූ පෙරහන | සිදුරු ප්රමාණය හෝ ප්රවාහ ප්රදේශය වැඩි කරන්න. |
| නිෂ්පාදන හෝ පහළ උපකරණවල දූෂණය | සිදුරු ප්රමාණයඕනෑවට වඩා රළුයි | කුඩා සිදුරු ප්රමාණය භාවිතා කරන්න හෝ නිරපේක්ෂ ශ්රේණිගත පෙරහනකට මාරු වන්න. |
| අනපේක්ෂිත නිෂ්පාදන අක්රීය කාලය | නොගැලපෙන සිදුරු ව්යාප්තිය | ඒකාකාරීතා පරීක්ෂණය ඉල්ලන්න (උදා: රසදිය ආක්රමණය) |
ඉක්මන් පිරික්සුම් ලැයිස්තුව:
-
උඩුගං බලා පෙරහන් හෝ පූර්ව ප්රතිකාර පියවර පරීක්ෂා කරන්න.
-
සිදුරු ප්රමාණය ශ්රේණිගත කිරීමේ ගැළපීම් සත්යාපනය කරන්නසැබෑ යෙදුම් පිරිවිතර.
-
පෙරහනෙහි සැලසුම් පරාමිතීන්ට එරෙහිව මෙහෙයුම් තත්ත්වයන් සමාලෝචනය කරන්න.
-
පෙරීමේ ක්රියාකාරිත්වයේ අස්ථාවරත්වයට හේතු විය හැකි හේතු හඳුනා ගැනීම සඳහා සිදුරු ප්රමාණයේ ව්යාප්තිය සමාලෝචනය කරන්න.
3.4 සංසන්දනාත්මක සිදුරු ප්රමාණ වගුව - කර්මාන්ත යෙදුම්
| කර්මාන්තය | සාමාන්ය සිදුරු ප්රමාණය (µm) | පොදු තරල/වායු | උදාහරණ භාවිත අවස්ථාව |
|---|---|---|---|
| අර්ධ සන්නායක | 0.003 - 0.1 | නයිට්රජන්, ආගන් | අතිශය ඉහළ සංශුද්ධතාවය (UHP) වායු පෙරීම |
| ඖෂධීය | 0.1 - 5 | ජලය, මධ්යසාර | වඳ ද්රාවණ පෙරීම |
| ආහාර පාන | 0.5 - 10 | බියර්, කිරි | රසය සංරක්ෂණය සහ ආරක්ෂාව |
| රසායනික ක්රියාවලිය | 5-50 | අම්ල, ද්රාවක | උත්ප්රේරක ප්රතිසාධනය, ප්රතික්රියා පාලනය |
| හයිඩ්රජන් සහ ශක්තිය | උප-මයික්රෝනය (0.01 – 0.1) | හයිඩ්රජන්, පිරිසිදු ඉන්ධන | ඉන්ධන සෛල පද්ධති ආරක්ෂාව |
මෙම වගුව භාවිතා කරන්නඔබගේ යෙදුම් අවශ්යතා මිණුම් සලකුණු කරන්න. කර්මාන්ත අවශ්යතා මත පදනම්ව, උප මයික්රෝන සිට මයික්රෝන දස දහස් ගණනක් දක්වා සිදුරු ප්රමාණයන් වගුවේ දක්වා ඇති අතර, ප්රශස්ත ක්රියාකාරිත්වය සඳහා නිවැරදි සිදුරු ප්රමාණය තෝරා ගැනීමේ වැදගත්කම ඉස්මතු කරයි.
3.5 සැපයුම්කරු සත්යාපන පිරික්සුම් ලැයිස්තුව
හොඳම පිරිවිතරයන් පවා නොමැතිව කිසිවක් අදහස් නොවේවිශ්වාසදායක සැපයුම්කරුවන්. නිෂ්පාදකයෙකුගේ සිදුරු ප්රමාණය පිළිබඳ ප්රකාශ නිවැරදි බව තහවුරු කර ගන්නේ කෙසේද යන්න මෙන්න:
-
✅ ශ්රේණියසිදුරු ප්රමාණයේ පරීක්ෂණ වාර්තා ඉල්ලන්නඅනුව සිදු කරන ලදීASTM F316 යනු ASTM F316 හි ඇති or අයිඑස්ඕ 4003.
-
✅ ශ්රේණියනියැදි පෙරහන් ඉල්ලන්නතොග ඇණවුමක් කිරීමට පෙර ඔබේම ඇගයීමක් සිදු කරන්න.
-
✅ ශ්රේණියසිද්ධි අධ්යයන සොයන්නහෝ යෙදුම් උදාහරණඔබේ කර්මාන්තය
-
— මෙම සම්පත් විවිධ සිදුරු ප්රමාණයන්හි සැබෑ ලෝක ක්රියාකාරිත්වය පිළිබඳ වටිනා අවබෝධයක් ලබා දිය හැකිය.
-
✅ ශ්රේණියසහතික සත්යාපනය කරන්නආදිඅයිඑස්ඕ 9001, FDA අනුකූලතාවය, හෝ වෙනත් අදාළ කලාපීය ප්රමිතීන්.
-
✅ ශ්රේණියප්රතිචාර කාලය සහ තාක්ෂණික සහාය ඇගයීම— විශ්වාසදායක සැපයුම්කරුවෙකු විකුණුම් මිල ගණන් පමණක් නොව අඛණ්ඩ උපදේශනයක් සපයයි.
4. පරිපූර්ණ පෙරහන් සිදුරු ප්රමාණය සත්යාපනය කර මූලාශ්ර කරන්න.
දැන් ඔබට තේරෙනවා ඇතිසිදුරු ප්රමාණයේ වැදගත්කමසහ එය හඳුනා ගන්නේ කෙසේද, ඊළඟ පියවර වන්නේ
පරීක්ෂා කිරීම, සත්යාපනය කිරීම සහ නිවැරදි පෙරහන තෝරා ගැනීමඔබගේ නිශ්චිත යෙදුම සඳහා.
අපි මේ ක්රියාවලිය කරනවාපහසු සහ අවදානම් රහිතමෙවලම්, විශේෂඥ මග පෙන්වීම සහ විශ්වාසදායක පරීක්ෂණ ක්රම සමඟ.
නිතර අසන පැන
Q1. නිෂ්පාදක සිදුරු ප්රමාණ ශ්රේණිගත කිරීම් කෙතරම් නිවැරදිද?
සියලුම සැපයුම්කරුවන් ප්රමිතිගත පරීක්ෂණ ක්රම අනුගමනය නොකරයි.
HENGKO හිදී, අපි භාවිතා කරන්නේASTM F316 බුබුලු ලක්ෂ්ය පරීක්ෂාවසහISO 4003 සිදුරු ප්රමාණය විශ්ලේෂණයසහතික කිරීමටනිවැරදි, සත්යාපනය කළ හැකි ප්රතිඵල.
ප්රශ්නය 2. බුබුලු ලක්ෂ්යය සහ රසදිය ආක්රමණ ක්රම අතර වෙනස කුමක්ද?
-
බබල් පොයින්ට් පරීක්ෂණය:හඳුනා ගනී.විශාලතම සිදුරු ප්රමාණය- තත්ත්ව පාලනය සහ නිෂ්පාදන වලංගුකරණය සඳහා කදිමයි.
-
රසදිය ආක්රමණ පෝරෝසිමිතිය:සපයයිසම්පූර්ණ සිදුරු ප්රමාණයේ ව්යාප්තිය— ප්රධාන වශයෙන් පර්යේෂණ සහ සංවර්ධන හෝ තීරණාත්මක ඉවසීමේ යෙදුම්වල භාවිතා වේ.
ප්රශ්නය 3. සිදුරු ප්රමාණය සඳහා පෙරහන් කොපමණ වාරයක් පරීක්ෂා කළ යුතුද?
-
මූලික මිලදී ගැනීමට පෙර:සෑම විටම පරීක්ෂණ වාර්තාවක් හෝ තෙවන පාර්ශවීය රසායනාගාරයක් සමඟ සත්යාපනය කරන්න.
-
භාවිතය අතරතුර:වාර්ෂික පරීක්ෂණ හෝ ප්රධාන පද්ධති වෙනස්කම් වලින් පසුව දිගුකාලීන කාර්ය සාධනය සහතික කෙරේ.
Q4. මගේ අද්විතීය යෙදුම සඳහා සිදුරු ප්රමාණය අභිරුචිකරණය කළ හැකිද?
ඔව්! අපගේ සින්ටර් කිරීමේ තාක්ෂණය ඉඩ දෙන්නේනිරවද්ය අභිරුචිකරණයසිදුරු ප්රමාණයන්, ජ්යාමිතීන් සහ සපුරාලිය යුතු ද්රව්යනිශ්චිත ක්රියාවලි අවශ්යතා.
ප්රශ්නය 5. රසායනාගාර උපකරණ නොමැතිව එම ස්ථානයේදීම සිදුරු ප්රමාණය මැනීමට ක්රමයක් තිබේද?
ඔව්,බුබුලු ලක්ෂ්ය ක්රමයසිදුරු ප්රමාණය ඉක්මනින් සත්යාපනය කිරීම සඳහා අතේ ගෙන යා හැකි උපකරණ භාවිතයෙන් එම ස්ථානයේදීම සිදු කළ හැක.
ප්රශ්නය 6. පිරිසිදු කිරීම සිදුරු ප්රමාණයේ අඛණ්ඩතාවයට බලපාන්නේ කෙසේද?
නිසි පිරිසිදු කිරීම (උදා: CIP හෝ අතිධ්වනික පිරිසිදු කිරීම)සිදුරු ප්රමාණය වෙනස් නොකරයි, නමුත් දැඩි රසායනික ද්රව්ය හෝ ආක්රමණශීලී යාන්ත්රික පිරිසිදු කිරීම මගින්පෙරහන් ව්යුහයට හානි කරන්න.
පෙරහන් කාර්ය සාධනය පවත්වා ගැනීම සඳහා සැමවිටම නිෂ්පාදක මාර්ගෝපදේශ අනුගමනය කරන්න.
මිල අධික දූෂණය සහ අක්රීය කාලය වළක්වා ගන්න.
නිවැරදි සිදුරු ප්රමාණය පරීක්ෂාව සහ විශේෂඥ මග පෙන්වීම අදම ලබා ගන්න.
ජලයේ ගුණාත්මකභාවය සඳහා නව්ය විසඳුම් ගැන කුතුහලයක් තිබේද?
අපගේ වැඩි විස්තර දැනගන්නහයිඩ්රජන් ජලය යනු කුමක්ද යන්න පිළිබඳ සම්පූර්ණ මාර්ගෝපදේශය.
විද්යුත් තැපෑල: ka@hengko.com
වෙබ් අඩවිය: www.හෙන්ග්කෝ.කොම්
පළ කිරීමේ කාලය: සැප්තැම්බර්-28-2025


